 توسط :
وقتی درباره کیفیت پلت صحبت میکنیم، خیلی سریع بحث به «دای و رولر» و فرمول جیره میرسد؛ اما در عمل، بخش مهمی از تفاوت خروجی خطوط پلت از جایی شروع میشود که بخار و خوراک برای چند ثانیه تا چند دقیقه واقعاً با هم «زندگی میکنند»: کاندیشنر. انتخاب بین کاندیشنر تکمرحله و دومرحله، فقط انتخاب یک قطعه ماشینآلات نیست؛ انتخاب یک فلسفه فرآیندی است که روی زمان ماند، توزیع دما و رطوبت، ژلاتینه شدن نشاسته، دناتوره شدن پروتئین، کنترل میکروبی و نهایتاً PDI (Pellet Durability Index) اثر میگذارد.
این راهنما در دانشدانه با تمرکز بر نگاه صنعتی–مقایسهای تنظیم شده است: اینکه هر طراحی کاندیشنر چه «خروجی قابل اندازهگیری» در کیفیت پلت و ظرفیت ایجاد میکند، چه محدودیتهایی دارد و در چه سناریوهایی ارتقا به دومرحله توجیهپذیر است. در شرایط ایران که نوسان کیفیت بخار، تغییرات رطوبت مواد اولیه و فشار هزینه انرژی واقعی است، این تصمیم باید با معیارهای شفاف گرفته شود.
کاندیشنر تکمرحله و دومرحله دقیقاً چه تفاوت ساختاری دارند؟
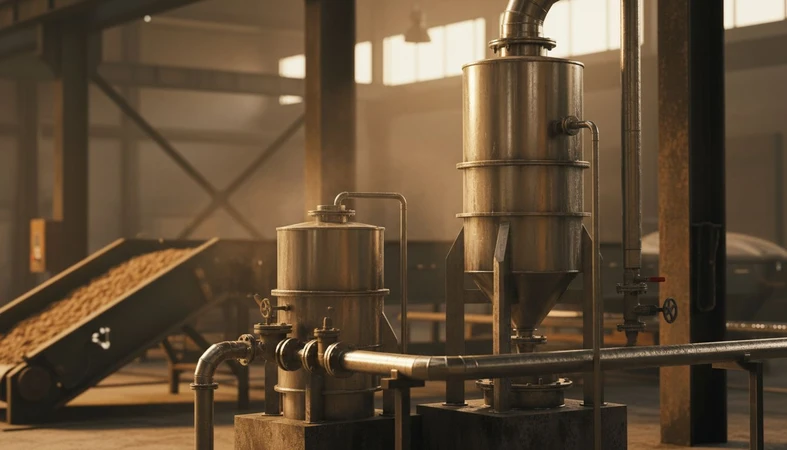
کاندیشنر تکمرحله معمولاً یک محفظه مخلوطکننده افقی (یا گاهی عمودی) است که خوراک آردی و بخار در آن با شفت و پرهها مخلوط میشوند. هدف اصلی، رساندن خوراک به دما و رطوبت هدف در زمان ماند مشخص (Retention Time) و سپس انتقال یکنواخت به پرس پلت است. سادگی، تعمیرپذیری و هزینه سرمایهگذاری کمتر، مزیتهای رایج این طراحی است.
در کاندیشنر دومرحله، دو محفظه پشت سر هم قرار میگیرد (یا یک محفظه با دو زون کنترلشده). مرحله اول معمولاً برای «خیسسازی اولیه و شروع تبادل حرارتی» و مرحله دوم برای «تثبیت و یکنواختسازی» طراحی میشود. نتیجه این است که خوراک قبل از ورود به دای، فرصت بیشتری برای جذب رطوبت، انتقال حرارت و نزدیک شدن به حالت شبهتعادلی دارد؛ موضوعی که بهویژه در فرمولهای سختپلت (فیبر بالاتر، چربی بالاتر، یا نشاسته کمتر) تعیینکننده است.
تفاوت کلیدی فقط «دو تا شدن مخزن» نیست؛ بلکه افزایش زمان ماند مؤثر، کاهش نقاط سرد/خشک، و امکان کنترل دقیقتر پروفایل بخاردهی است. اما این افزایش پیچیدگی، حساسیت به کیفیت بخار، تنظیمات اپراتوری و نگهداری را هم بالا میبرد.
اثر طراحی بر زمان ماند (Retention Time) و پیامدهای فرآیندی
زمان ماند یکی از شاخصهای پایه برای ارزیابی عملکرد کاندیشنینگ است، اما باید آن را «مؤثر» دید: یعنی مدت زمانی که خوراک واقعاً در معرض بخار قابل میعان، اختلاط کافی و دمای هدف قرار دارد. در تکمرحلهها، زمان ماند معمولاً کوتاهتر است و با تغییر ظرفیت خط (تن در ساعت) سریعتر نوسان میکند. این یعنی با بالا رفتن دبی خوراک، فرصت انتقال حرارت/رطوبت کم شده و خوراک با نوسان بیشتری وارد دای میشود.
در دومرحلهها، زمان ماند کل افزایش مییابد و مهمتر اینکه توزیع زمان ماند (Residence Time Distribution) معمولاً یکنواختتر میشود؛ یعنی سهم ذراتی که «کمپخت» یا «بیشپخت» میشوند کمتر است. این موضوع مستقیماً روی چند خروجی اثر میگذارد:
- کاهش پودر (fines) در خروجی و بهبود پایداری پلت در حمل و ذخیره
- کاهش تغییرات لحظهای آمپر پرس (بهدلیل خوراک یکنواختتر)
- بهبود قابلیت تنظیم دای با فشار کمتر (در بسیاری از فرمولها)
چالش مهم اینجاست که زمان ماند بالاتر همیشه بهتر نیست. اگر کنترل رطوبت و دما دقیق نباشد، زمان ماند طولانی میتواند خوراک را بیش از حد نرم کند، یا در برخی فرمولها باعث چسبندگی و گرفتگی مسیر شود. بنابراین معیار تصمیم باید «کیفیت و یکنواختی خروجی» باشد، نه صرفاً عدد زمان ماند.
یکنواختی دما و رطوبت: چرا دومرحله معمولاً دست بالا را دارد؟
کیفیت پلت تا حد زیادی تابع این است که خوراک با چه «پروفایل دما/رطوبت» وارد سوراخهای دای میشود. اگر بخشی از خوراک خشکتر یا سردتر باشد، در دای اصطکاک بیشتری ایجاد میکند، انرژی بیشتری میگیرد، ساختار پلت شکنندهتر میشود و نوسان در دانسیته و طول پلت بالا میرود.
کاندیشنر دومرحله معمولاً از دو جهت به یکنواختی کمک میکند: اول، خوراک فرصت بیشتری برای نفوذ رطوبت به هسته ذرات دارد (نه فقط مرطوب شدن سطح). دوم، «اختلاط مجدد» در مرحله دوم، خطاهای مرحله اول را تا حدی هموار میکند. این اثر هموارسازی، در کارخانههایی که کیفیت بخار نوسان دارد (خشکی بخار پایین، فشار متغیر یا تله بخار نامناسب) اهمیت دوچندان دارد.
در عمل، برای ارزیابی یکنواختی، صرفاً به دماسنج خروجی کاندیشنر اکتفا نکنید. دو خط ممکن است هر دو عددی مثل 80 تا 85 درجه نشان دهند، اما یکی با پراکندگی زیاد (ذرات سرد/خشک در کنار ذرات داغ/مرطوب) و دیگری با پراکندگی کم. تفاوت این دو، در PDI و ریزش پودر خودش را نشان میدهد.
نکته عملی: اگر در یک شیفت، با همان فرمول و همان دای، آمپر پرس و PDI نوسان دارد، احتمالاً مشکل فقط «دای» نیست؛ یکنواختی کاندیشنینگ یکی از مظنونهای اصلی است.
خروجی در PDI و پایداری پلت: سازوکار اثرگذاری هر مدل
PDI معمولاً برآیند چند مکانیسم است: پیوندهای ناشی از ژلاتینه شدن نشاسته، قفل شدن ذرات در اثر فشار و حرارت، و نقش رطوبت بهعنوان پلاستیسایزر (نرمکننده) در لحظه عبور از دای. کاندیشنر دومرحله بهطور معمول احتمال دستیابی به ترکیب «دما/رطوبت مناسب و یکنواخت» را افزایش میدهد؛ بنابراین در بسیاری از شرایط، بهبود PDI مشاهده میشود، بهخصوص وقتی فرمول از نظر تشکیل پلت حساس باشد.
با این حال، دو نکته را باید روشن گفت تا از تصمیمهای سادهانگارانه جلوگیری شود:
- اگر کیفیت بخار پایین باشد (وجود آب حملشده، افت فشار، یا توزیع بد بخار)، دومرحله لزوماً PDI را نجات نمیدهد؛ حتی ممکن است با مرطوبسازی ناهمگون، مشکل را تشدید کند.
- اگر فرمول چربی بالا دارد یا مواد اولیه با جذب رطوبت پایین استفاده میشود، بهبود PDI بیشتر وابسته به راهبرد بخاردهی و مدیریت چربی/مایعات است تا صرفاً تعداد مراحل.
برای نگاه دادهمحور، بهتر است قبل و بعد از تغییر طراحی، PDI، درصد fines بعد از کولر و بعد از انتقال (نوار/الواتور)، و همچنین مصرف انرژی ویژه (kWh/ton) و آمپر متوسط/پیک ثبت شود. در این صورت اثر واقعی کاندیشنر از اثرات همزمان مثل تغییر دای، رولر، یا کیفیت آسیاب تفکیک میشود. برای مرور مبانی فرآیند، میتوانید بخش تولید پلت و اکسترود را هم ببینید.
اثر بر ظرفیت (Throughput) و انرژی: ظرفیت بیشتر همیشه به معنی سود نیست
یکی از انگیزههای ارتقا به دومرحله، افزایش ظرفیت بدون افت کیفیت است. منطق ساده است: خوراک بهتر کاندیشن شود، اصطکاک در دای مدیریت شود، پرس با بار پایدارتر کار کند و امکان عبور تن در ساعت بالاتر فراهم شود. این اتفاق در بسیاری از خطوط رخ میدهد، اما وابسته به سه شرط کلیدی است:
- سیستم بخار توان کافی و کنترلپذیر داشته باشد (دبی بخار، فشار و تلهها).
- انتقال مواد و فیدر به پرس، یکنواخت و بدون پالس باشد.
- کولر و الک/کرامبلر گلوگاه ظرفیت نشوند.
از منظر انرژی، کاندیشنینگ بهتر میتواند مصرف انرژی مکانیکی پرس را کاهش دهد، اما همزمان مصرف انرژی حرارتی (بخار) افزایش مییابد. تصمیم اقتصادی باید با نگاه «هزینه کل به ازای هر تن محصول قابل فروش» گرفته شود: اگر PDI بالاتر باعث کاهش برگشتی، کاهش fines و کاهش دوبارهکاری شود، افزایش مصرف بخار ممکن است کاملاً توجیهپذیر باشد.
در ایران، چالش رایج این است که هزینههای پنهان (مثل افت کیفیت در حمل، یا برگشت پودر از انبار/مشتری) کمتر اندازهگیری میشود. توصیه عملی این است که KPIهای کیفیت را به زبان پول تبدیل کنید: درصد fines ضربدر هزینه دوبارهکاری، یا کاهش دانسیته و اثر آن روی لجستیک و ظرفیت کیسهگیری.
مقایسه صنعتی: تکمرحله یا دومرحله را چگونه انتخاب کنیم؟
برای تصمیمگیری، بهتر است به جای دوگانه «بهتر/بدتر»، یک ماتریس کاربردی داشته باشید. جدول زیر جمعبندی فنی–عملی از تفاوتهای رایج است (با فرض طراحی استاندارد و نگهداری مناسب):
| معیار | کاندیشنر تکمرحله | کاندیشنر دومرحله |
|---|---|---|
| زمان ماند مؤثر | کم تا متوسط؛ حساس به تغییر ظرفیت | متوسط تا بالا؛ پایدارتر در ظرفیتهای متغیر |
| یکنواختی دما/رطوبت | وابسته به تنظیمات و کیفیت بخار؛ پراکندگی بیشتر محتمل است | معمولاً یکنواختتر؛ امکان هموارسازی خطاها در مرحله دوم |
| اثر محتمل بر PDI | قابل قبول در بسیاری از فرمولها؛ ریسک افت در فرمولهای حساس | معمولاً بهبود در فرمولهای حساس؛ مشروط به بخار و کنترل خوب |
| ظرفیت و پایداری پرس | ظرفیت مناسب، اما نوسان آمپر در برخی شرایط بیشتر | امکان افزایش ظرفیت با نوسان کمتر؛ اگر گلوگاههای پاییندست رفع شوند |
| پیچیدگی بهرهبرداری و نگهداری | کمتر؛ آموزش و سرویس سادهتر | بیشتر؛ نیازمند کنترل دقیقتر و نگهداری منظمتر |
| سرمایهگذاری و فضای نصب | کمتر؛ مناسب برای خطوط کوچکتر یا ارتقای محدود | بیشتر؛ نیازمند فضای نصب و طراحی بخار مناسب |
اگر هدف شما صرفاً «بالا بردن PDI» است، گاهی اصلاحات کمهزینهتر مثل بهبود کیفیت بخار (تله بخار، درین، عایقکاری)، اصلاح توزیع بخار و افزودن سنجش دما/رطوبت در چند نقطه میتواند اثر مشابه یا حتی بیشتر از تعویض کاندیشنر داشته باشد. برای چارچوبگذاری کنترلها، مرور مطالب کنترل کیفیت و آزمایشگاه کمک میکند.
چالشهای رایج در ایران و راهحلهای اجرایی (قبل از تغییر تجهیزات)
بخشی از اختلاف تجربهها درباره تکمرحله و دومرحله، از شرایط واقعی کارخانهها در ایران میآید. چند چالش پرتکرار و راهحل اجرایی:
کیفیت بخار ناپایدار
چالش: افت فشار، وجود آب حملشده و نوسان خشکی بخار باعث میشود خوراک گاهی «خیس اما سرد» یا «داغ اما خشک» شود. راهحل: سرویس تلهها، اصلاح شیب و درینگیری خطوط بخار، عایقکاری، و اطمینان از عملکرد جداکننده رطوبت (در صورت وجود). اگر داده ندارید، با ثبت دمای خروجی کاندیشنر و روند آمپر پرس در کنار هم شروع کنید.
نوسان رطوبت مواد اولیه (بهویژه در فصلها و انبارها)
چالش: تغییر رطوبت ذرت/سبوس/کنجاله باعث تغییر جذب بخار و خروجی PDI میشود. راهحل: اندازهگیری رطوبت ورودی (حتی با روشهای سریع) و تنظیم نقطه هدف کاندیشنینگ بر اساس آن؛ نه صرفاً بر اساس «عادت اپراتور».
گلوگاه پاییندست (کولر، الک، انتقال)
چالش: ارتقای کاندیشنینگ ممکن است ظرفیت پرس را بالا ببرد، اما کولر یا سیستم انتقال اجازه ندهد و در نتیجه کیفیت افت کند (خنککاری ناکافی، شکستگی در انتقال). راهحل: قبل از تصمیم سرمایهگذاری، نقشه گلوگاهها را با اندازهگیری تن در ساعت واقعی و درصد fines بعد از هر مرحله تهیه کنید.
تعادل کیفیت–هزینه در تولید تجاری
چالش: فشار بازار برای کاهش هزینه ممکن است باعث شود روی PDI یا کنترل فرآیند سرمایهگذاری نشود، در حالی که هزینه پنهان برگشتی و دوبارهکاری بالا میرود. راهحل: KPIهای کیفیت را به زبان هزینه تبدیل کنید و اثر کاهش fines را در سود عملیاتی نشان دهید؛ این دقیقاً همان نقطهای است که تصمیم فنی به تصمیم مدیریتی تبدیل میشود.
جمعبندی تحلیلی: کدام انتخاب برای چه سناریویی منطقیتر است؟
کاندیشنر تکمرحله، اگر بخار پایدار، کنترل اپراتوری خوب و فرمولهای نسبتاً آسانپلت داشته باشید، میتواند خروجی قابل اتکا بدهد و از نظر هزینه سرمایهگذاری و نگهداری گزینه منطقیتری باشد. اما وقتی با نوسان کیفیت مواد اولیه، نیاز به ظرفیت بالاتر، یا فرمولهای حساستر به رطوبت و دما روبهرو هستید، کاندیشنر دومرحله معمولاً با افزایش زمان ماند مؤثر و بهبود یکنواختی دما/رطوبت، شانس دستیابی به PDI بالاتر و نوسان کمتر در پرس را بیشتر میکند.
نقطه کلیدی این است که «دومرحله» جایگزین مدیریت بخار و کنترل فرآیند نمیشود؛ آن را تقویت میکند. بهترین تصمیم، تصمیمی است که با دادههای خط شما (PDI، fines، آمپر، بخار مصرفی و گلوگاههای پاییندست) پشتیبانی شود. برای ادامه این مسیر، به مطالب تکمیلی دانشدانه مراجعه کنید.
سوالات متداول
۱. آیا کاندیشنر دومرحله همیشه PDI را افزایش میدهد؟
خیر؛ اگر کیفیت بخار و کنترل دما/رطوبت مناسب نباشد، دومرحله هم میتواند خروجی متغیر بدهد. اثر مثبت معمولاً زمانی دیده میشود که بخار پایدار و اختلاط درست باشد.
۲. برای افزایش ظرفیت، ارتقا به دومرحله کافی است؟
نه لزوماً؛ ظرفیت واقعی به گلوگاههای پاییندست مثل کولر، الک و انتقال هم وابسته است. اگر آنها محدود باشند، افزایش ظرفیت پرس میتواند کیفیت را کاهش دهد.
۳. نشانههای کاندیشنینگ ضعیف در خط پلت چیست؟
نوسان آمپر پرس، افزایش fines بعد از کولر یا در انتقال، تغییرات محسوس در دانسیته/طول پلت و اختلاف کیفیت بین شیفتها از نشانههای رایج است.
۴. قبل از تعویض کاندیشنر، کدام اقدام کمهزینهتر اولویت دارد؟
بهبود کیفیت بخار (تلهها، درینگیری، عایقکاری و کنترل فشار) و پایش رطوبت مواد اولیه معمولاً بیشترین بازده را دارد و میتواند مشکل را بدون تغییر تجهیز حل کند.
۵. آیا زمان ماند بیشتر همیشه بهتر است؟
خیر؛ زمان ماند باید به دما و رطوبت هدف و ویژگی فرمول وابسته باشد. زمان زیاد بدون کنترل مناسب میتواند چسبندگی، گرفتگی یا افت کیفیت در برخی فرمولها ایجاد کند.
ASABE. Methods for Determining and Expressing Fineness of Feed Materials by Sieving (ASAE S319 series).
FAO. Feed Manual and practical guidance on feed processing and quality control (Food and Agriculture Organization of the United Nations).