 توسط :
کنترل «جریانپذیری» مواد قبل از پلت، در عمل یعنی کنترل ورودی پایدار به کاندیشنر و پلتپرس. در کارخانه خوراک، هر نوسان کوچک در دبی خوراک ورودی میتواند به نوسان آمپراژ، تغییر نسبت بخار به ماده، افت کیفیت پلت، افزایش برگشتیها و در نهایت کاهش ظرفیت واقعی منجر شود. این موضوع در ایران، با تنوع کیفیت مواد اولیه، تغییرات رطوبت فصلی، و محدودیتهای انرژی و توقفهای ناخواسته، حساستر است؛ چون هزینه فرصت توقف خط و دوبارهکاری معمولاً از هزینه مواد ضدکلوخه یا اصلاح مسیر انتقال بیشتر میشود.
این راهنما در دانشدانه با تمرکز بر نگاه صنعتی–کنترلی تنظیم شده است: چگونه علل افت جریانپذیری را در سیلو و انتقال شناسایی کنیم، چه نقاطی را پایش کنیم، و چه اقداماتی (از کمهزینه تا سرمایهای) بیشترین اثر را روی ثبات ظرفیت خط پلت دارند. هدف، رسیدن به «دبی یکنواخت و قابل پیشبینی» پیش از کاندیشنر است؛ نه صرفاً حل مقطعی یک گرفتگی.
جریانپذیری قبل از پلت یعنی چه و چرا ظرفیت را نوسانی میکند؟
جریانپذیری (Flowability) به توانایی یک ماده پودری یا دانهای برای حرکت یکنواخت تحت گرانش یا در سیستمهای انتقال گفته میشود. پیش از پلت، خوراک معمولاً به شکل آردی یا مخلوط آردی-ریز است و همین فرم، نسبت به رطوبت، دانهبندی، چربی، الکتریسیته ساکن و فشارهای انباشت حساس است. اگر جریانپذیری افت کند، معمولاً یکی از این اتفاقها رخ میدهد: پلزدن در سیلو (Bridging)، تونلزنی (Ratholing)، چسبندگی به دیواره، گرفتگی دریچهها، یا نوسان دبی در فیدر.
از دید کنترل فرایند، مشکل اصلی این است که «خوراکدهی ناپایدار» باعث میشود حلقههای کنترل در واحدهای پاییندست (کاندیشنر، پلتپرس، کولر) بهجای کار در نقطه بهینه، دائماً در حال جبران باشند. نتیجه معمولاً یکی یا چند مورد زیر است:
- نوسان آمپراژ پلتپرس و نزدیک شدن به تریپ
- تغییر زمان ماند در کاندیشنر و ناپایداری ژلاتینهشدن/پخت
- افت دوام پلت (PDI) و افزایش فاین/برگشتی
- بالا رفتن نرخ توقفهای کوتاه و راهاندازیهای مجدد
بنابراین، کنترل جریانپذیری یک کار صرفاً مکانیکی نیست؛ یک ابزار برای تثبیت ظرفیت و کیفیت است و باید بهعنوان بخشی از «کنترل کیفیت فرایندی» دیده شود. برای مطالب تکمیلی در این زمینه، میتوانید بخش کنترل کیفیت و آزمایشگاه خوراک را ببینید.
علل اصلی افت جریانپذیری: از رطوبت و دانهبندی تا چربی و ریزگرد
افت جریانپذیری معمولاً تکعلتی نیست و ترکیبی از ویژگی ماده و شرایط انبارش/انتقال آن را شکل میدهد. چهار محرک پرتکرار در خطوط قبل از پلت عبارتاند از رطوبت، توزیع اندازه ذرات، چربی و وجود ذرات بسیار ریز.
رطوبت و جذب رطوبت محیط
بالا رفتن رطوبت یا حتی تغییرات کوچک آن، نیروی چسبندگی بین ذرات را افزایش میدهد. در بسیاری از خوراکهای آردی، «مرزی» وجود دارد که با عبور از آن، ماده از حالت روان به حالت چسبنده میرود. این مرز به نوع ماده، میزان ریزدانه و دمای محیط وابسته است. در مناطق مرطوب یا در دورههای بارندگی، همین اثر میتواند به پلزدن در سیلو یا چسبیدن به شوتها منجر شود.
دانهبندی نامناسب و سهم بالای فاین
هرچه سهم ذرات بسیار ریز بیشتر شود، سطح ویژه بالا میرود و اصطکاک داخلی افزایش مییابد. آسیاب با توری ریز، فرسودگی چکشها/توری، یا برگشتی زیاد از الک میتواند نسبت فاین را بالا ببرد. در خوراک آردی، نسبت فاین بالا معمولاً به معنی افزایش ریسک تونلزنی است؛ ماده از مرکز تخلیه میشود و دیوارهها ثابت میمانند.
چربی و مواد چسبنده
افزودن چربی (یا ورود مواد با چربی بالاتر مثل برخی کنجالهها) اگر درست مدیریت نشود، میتواند باعث چسبندگی به دیواره، تشکیل کلوخه و نوسان دبی شود. تزریق چربی در نقطه نامناسب، عدم اختلاط کافی، یا دمای نامناسب چربی (سرد و ویسکوز) اثر را تشدید میکند.
الکتریسیته ساکن، ریزگرد و آلودگی سطحی
در انتقال پنوماتیک یا مسیرهای با اصطکاک بالا، بار الکتریکی میتواند باعث چسبیدن ریزگرد به دیواره شود. همچنین وجود گردوغبار، نمکها یا مواد با خاصیت رطوبتگیری، احتمال کلوخهشدن را افزایش میدهد. این عوامل، بهخصوص در نقاط تغییر مسیر (زانوییها) و شوتهای کمشیب، خود را نشان میدهند.
نشانهشناسی و پایش: چگونه مشکل جریانپذیری را قبل از توقف خط تشخیص دهیم؟
برای پیشگیری از نوسان ظرفیت، باید جریانپذیری را «قابل مشاهده» کنید. بسیاری از کارخانهها فقط وقتی متوجه مشکل میشوند که سیلو بسته شده یا پلتپرس تریپ داده است. اما چند شاخص عملی وجود دارد که زودتر هشدار میدهد.
- نوسان دبی فیدر: تغییرات شدید نرخ فید در فیدرهای وزنی/حجمی، علامت اولیه پلزدن یا تونلزنی است.
- نوسان آمپراژ آسیاب/پلتپرس: اگر ماده بهصورت «پالسدار» میرسد، آمپراژ هم پالسدار میشود.
- تغییرات ناگهانی رطوبت و دمای خوراک: بهخصوص وقتی بخار ثابت است اما رطوبت خروجی کاندیشنر بالا و پایین میشود.
- افزایش برگشتی و فاین: نوسان ورودی میتواند به افت کیفیت پلت و برگشتی بیشتر منجر شود.
از نظر ابزار دقیق، حتی بدون سرمایهگذاری سنگین، میتوان حداقل این سه نقطه را استاندارد کرد: ثبت روند دبی فیدر، ثبت روند آمپراژ پلتپرس، و ثبت رطوبت/دمای خوراک در خروجی کاندیشنر. تحلیل روندها (Trend) معمولاً نشان میدهد مشکل از سیلو است یا از انتقال، یا از تغییر خواص ماده.
قاعده عملی: اگر آمپراژ پلتپرس نوسانی است اما بخار و تنظیمات ثابتاند، ابتدا مسیر خوراکدهی و سیلوهای قبل از کاندیشنر را بررسی کنید؛ نه دای و رولر را.
ریسکهای سیلو: پلزدن، تونلزنی و تراکم؛ چالشها و راهحلها
سیلو، هم نقطه ذخیره است و هم نقطه تولید ریسک. مواد آردی و مخلوطهای ریز، در سیلو مستعد دو پدیده کلاسیک هستند: پلزدن (قوس تشکیل میشود و خروجی بسته میماند) و تونلزنی (یک کانال مرکزی تخلیه میشود و ماده اطراف ثابت میماند). هر دو پدیده در نهایت به «گرفتگی یا دبی ضربانی» ختم میشوند.
چالشهای رایج در سیلوهای خوراک قبل از پلت:
- زاویه نامناسب قیف نسبت به ماده (کمشیب بودن قیف برای مواد چسبنده)
- سطح داخلی زبر، رنگ یا خوردگی که اصطکاک را بالا میبرد
- تغییرات رطوبت محیط و میعان (Condensation) روی دیواره
- فشار انباشت بالا و زمان ماند طولانی که تراکم ایجاد میکند
راهحلها را بهتر است مرحلهای ببینیم؛ از اصلاحات کمهزینه تا تغییرات مهندسی:
- مدیریت زمان ماند: کاهش ماندگاری مخلوط آردی در سیلوهای قبل از پلت و اجرای FIFO تا حد امکان.
- کنترل رطوبت و دما: جلوگیری از ورود هوای مرطوب به بالای سیلو، عایقکاری نقاط سرد، و کاهش اختلاف دما که میعان ایجاد میکند.
- کمکجریان (Flow aids): ویبراتور، ایرپَد، نازل هوای پالسدار یا همزنهای مخصوص مواد آردی (با رعایت ایمنی گردوغبار).
- اصلاح هندسه خروجی: بزرگتر کردن خروجی، تغییر زاویه قیف، یا استفاده از لاینرهای کماصطکاک در نقاط بحرانی.
نکته کنترلی مهم این است که بسیاری از کمکجریانها اگر بیرویه استفاده شوند، جداشدگی دانهبندی یا افزایش گردوغبار ایجاد میکنند. بنابراین، باید با پایش دبی و کیفیت، «حداقل مداخله مؤثر» انتخاب شود.
گلوگاههای انتقال: اسکرو، الواتور، شوت و پنوماتیک؛ کجاها ظرفیت میشکند؟
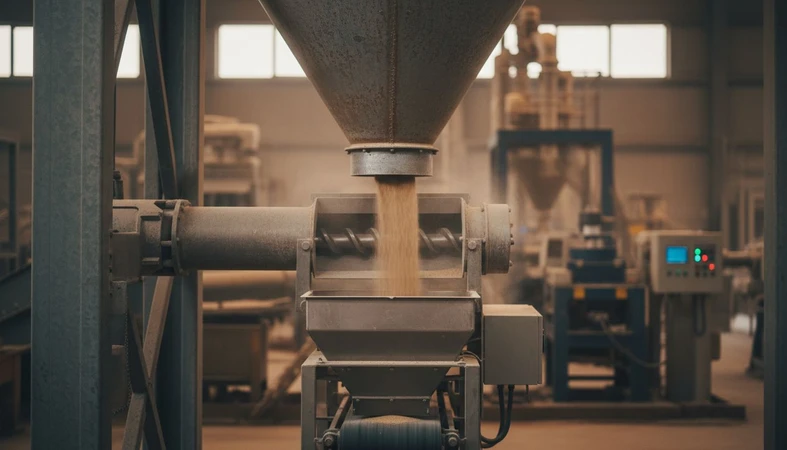
حتی اگر سیلو درست کار کند، انتقال میتواند جریانپذیری را خراب کند. در خطوط قبل از پلت، معمولاً اسکروها، الواتورها، زانوییها و شوتهای کمشیب، نقاط شکست ظرفیت هستند. مشکل رایج این است که انتقال، با ماده «آردی-چسبنده» مانند یک ماده دانهای رفتار میکند؛ در نتیجه تجمع، فشردگی و گیرکردن رخ میدهد.
چند الگوی خرابی پرتکرار:
- اسکرو با پرشدگی بیش از حد: باعث فشردگی، گرم شدن و کلوخهشدن میشود و در خروجی، دبی ضربانی ایجاد میکند.
- شوت کمشیب یا با تغییر زاویه ناگهانی: محل تجمع مواد چسبنده و تشکیل لایه است.
- زانوییها و نقاط تغییر مسیر: محل انباشت ریزگرد و چربی و شروع گرفتگی تدریجی.
- نشتی هوا/غبار: تغییرات فشار و جریان هوا میتواند حمل پنوماتیک را ناپایدار کند یا گردوغبار را در نقاط سرد بنشاند.
راهکارهای عملی در انتقال معمولاً شامل سه محور است: کاهش نقاط تجمع، کاهش فشردگی، و قابلتمیزکاری کردن مسیر. بهعنوان مثال: کاهش طول اسکروهای بحرانی یا تقسیم ظرفیت به دو مسیر، اصلاح شیب شوتها، نصب دریچههای بازدید و برنامه تمیزکاری، و کنترل سرعت انتقال برای جلوگیری از دانهبندی نامناسب یا تولید فاین بیشتر.
اگر قصد دارید این اقدامات را در چارچوب کل فرایند پلت ببینید، بخش تولید پلت و اکسترود تصویر کاملتری از ارتباط خوراکدهی، کاندیشنینگ و پلتپرس میدهد.
اقدامات اصلاحی سریع (کمهزینه) در برابر اصلاحات ریشهای (مهندسی)
در مدیریت جریانپذیری، تصمیم غلط رایج این است که کارخانه فقط به اقدامات سریع تکیه کند (مثلاً افزایش ویبره یا ضربه زدن دستی) و علت ریشهای باقی بماند. برای انتخاب درست، تفکیک «اقدام تثبیتی» از «اقدام ریشهای» کمک میکند.
| مسئله | راهکار سریع (تثبیت) | راهکار ریشهای (پایدار) | ریسک/محدودیت |
|---|---|---|---|
| پلزدن در سیلو | ویبره/هوای پالسدار بهصورت کنترلشده | اصلاح زاویه قیف، افزایش خروجی، لاینر کماصطکاک | ویبره زیاد میتواند جداشدگی و گردوغبار را افزایش دهد |
| تونلزنی و دبی ضربانی | تنظیمات فیدر و جلوگیری از خالی شدن بیش از حد | طراحی جریان جرمی (Mass flow) و اصلاح هندسه تخلیه | راهکار مهندسی نیازمند توقف و هزینه سرمایهای است |
| چسبندگی در شوت/زانویی | تمیزکاری دورهای و بازدید چشمی | اصلاح شیب، حذف نقاط مرده، افزایش دسترسی تمیزکاری | تمیزکاری بدون قفل و برچسبگذاری ایمنی پرریسک است |
| افزایش فاین و افت جریانپذیری | کنترل توری آسیاب و تنظیمات عملیاتی | بازنگری هدف دانهبندی، نگهداری پیشگیرانه، کنترل برگشتیها | دانهبندی در کیفیت پلت و مصرف انرژی هم اثر دارد |
برای تصمیمگیری، یک معیار مفید «پایداری دبی» است: اگر با اقدامات سریع، نوسان دبی کاهش نمییابد یا پس از چند ساعت برمیگردد، باید به سراغ اصلاحات ریشهای رفت. همچنین، هر اقدام باید با داده (Trend) تأیید شود؛ نه با حس اپراتوری.
پروتکل کنترل و استاندارد عملیاتی: چگونه جریانپذیری را به KPI تبدیل کنیم؟
وقتی جریانپذیری تبدیل به KPI شود، از حالت «مشکل مقطعی» خارج میشود و به یک موضوع مدیریتی قابل پیگیری تبدیل میگردد. پیشنهاد میشود یک پروتکل ساده اما پایدار تعریف کنید:
- تعریف شاخص نوسان خوراکدهی: مثلاً انحراف معیار دبی فیدر در بازههای ۱۵ دقیقهای یا تعداد آلارمهای دبی پایین/بالا در هر شیفت.
- نقشهبرداری از نقاط بحرانی: فهرست سیلوها، اسکروها، شوتها و زانوییهایی که سابقه گرفتگی دارند.
- کنترل ورودی مواد اولیه: ثبت رطوبت، مشاهده کلوخه، و بررسی دانهبندی مواد با ریسک بالا قبل از ورود به سیلوهای حساس.
- استاندارد تمیزکاری و بازدید: زمانبندی، مسئولیت، و ثبت انجام کار؛ با رعایت کامل ایمنی و کنترل گردوغبار.
- بازنگری فرمول و افزودنیها در صورت نیاز: فقط وقتی داده نشان دهد ریشه مشکل در چسبندگی ماده است، نه در تجهیزات.
در ایران، یک چالش رایج «تغییر ناگهانی کیفیت محموله» است. بنابراین، داشتن یک چکلیست پذیرش محموله و یک مسیر تصمیم (اگر رطوبت/کلوخه بالا بود چه کنیم) میتواند از نوسان ظرفیت جلوگیری کند. در نهایت، هر خط پلت باید بداند که «ثبات خوراکدهی»، پیشنیاز ثبات کیفیت و انرژی است.
جمعبندی تحلیلی: از کنترل جریانپذیری تا ظرفیت پایدار و قابل پیشبینی
نوسان ظرفیت در پلتپرس، اغلب از پاییندست شروع نمیشود؛ از جایی شروع میشود که ماده قرار است «روان و یکنواخت» به فرایند برسد. جریانپذیری پایین پیش از پلت، با پلزدن و تونلزنی در سیلو، فشردگی در اسکروها، چسبندگی در شوتها و زانوییها، و تغییرات رطوبت و دانهبندی تشدید میشود. راهحل مؤثر، ترکیبی از پایش روندها (دبی، آمپراژ، رطوبت/دما)، اقدامات تثبیتی کنترلشده و اصلاحات ریشهای در طراحی و نگهداری است.
اگر هدف شما «ظرفیت پایدار» است، باید جریانپذیری را به KPI تبدیل کنید: شاخص نوسان دبی تعریف کنید، نقاط بحرانی را نقشهبرداری کنید، و تصمیمها را با داده تأیید کنید. این رویکرد، علاوه بر کاهش توقفها، کیفیت پلت را پایدارتر میکند و هزینههای پنهان دوبارهکاری و برگشتی را کاهش میدهد. برای ادامه این مسیر، به مطالب تکمیلی دانشدانه مراجعه کنید.
سوالات متداول
۱. مهمترین علامت افت جریانپذیری قبل از پلت چیست؟
نوسان دبی فیدر و همزمان نوسان آمپراژ پلتپرس، معمولاً زودترین و قابل اعتمادترین علامت افت جریانپذیری در سیلو یا مسیر انتقال است.
۲. چرا مواد آردی بیشتر از مواد دانهای دچار پلزدن میشوند؟
چون سهم فاین بالا، سطح تماس و اصطکاک داخلی را افزایش میدهد و با رطوبت یا چربی، چسبندگی بین ذرات بیشتر میشود و قوس پایدار تشکیل میگردد.
۳. آیا افزایش ویبراتور سیلو همیشه راهحل خوبی است؟
خیر؛ ویبره زیاد میتواند جداشدگی دانهبندی و گردوغبار را افزایش دهد و مشکل را به شکل نوسان دبی یا افت کیفیت پلت به پاییندست منتقل کند.
۴. چطور بفهمیم مشکل از سیلو است یا از انتقال؟
اگر سطح سیلو تغییر میکند اما دبی خروجی ضربانی است، احتمالاً سیلو درگیر تونلزنی است؛ اگر تجمع و کلوخه در زانویی/شوت دیده میشود، انتقال محتملتر است.
۵. چه اقدام کمهزینهای بیشترین اثر را روی ثبات ظرفیت دارد؟
ثبت و تحلیل روند دبی فیدر و آمپراژ پلتپرس و سپس اجرای یک برنامه تمیزکاری و بازدید هدفمند برای نقاط بحرانی، معمولاً سریعترین اثر را نشان میدهد.