 توسط :
کنترل رطوبت در مسیر تولید فقط یک «اندازهگیری آزمایشگاهی» نیست؛ یک متغیر کنترلی است که مستقیم روی ایمنی (رشد کپک و تولید مایکوتوکسین)، پایداری نگهداری، قابلیت جریان مواد در تجهیزات، یکنواختی فرآیند و در نهایت هزینه تمامشده اثر میگذارد. در زنجیره خوراک، رطوبتِ بالاتر از حد هدف میتواند ریسک داغی، کلوخهشدن و افت ماندگاری را بالا ببرد و رطوبتِ پایینتر از حد هدف هم با افزایش گردوغبار، تلفات ریزدانه و چالش در پلتسازی همراه شود.
در ایران، نوسان رطوبت محیطی بین فصلها، تفاوت شرایط حمل (کامیون، واگن، بندر)، و تنوع کیفی محمولههای وارداتی یا داخلی باعث میشود «یک عدد ثابت» برای رطوبت، پاسخگوی همه وضعیتها نباشد. بنابراین باید نقاط بحرانی پایش (Critical Measurement Points) و قواعد واکنش (Action Rules) در طول مسیر تعریف شود.
این راهنما در دانشدانه با تمرکز بر نگاه صنعتی–کنترلی تنظیم شده است: از ورودی مواد اولیه تا سیلو و خروج، با تأکید بر اینکه چگونه داده رطوبت را به تصمیم عملی (قبول/رد، تفکیک، خشککردن، تغییر مسیر، تنظیم فرآیند) تبدیل کنیم.
نقش رطوبت در کیفیت، ایمنی و بهرهوری خط تولید
رطوبت در خوراک و مواد اولیه، بهتنهایی «خطر» نیست؛ خطر اصلی زمانی شکل میگیرد که رطوبتِ بالا با زمان، دمای مناسب و اکسیژن کافی همراه شود. از منظر کنترل کیفیت، دو شاخص را باید از هم تفکیک کرد: رطوبت (Moisture) و فعالیت آبی (Water Activity). در عمل کارخانهای، اغلب تصمیمها بر پایه رطوبت گرفته میشود چون اندازهگیری آن سریعتر و ارزانتر است؛ اما برای ریسک کپک و ماندگاری، فعالیت آبی تصویر دقیقتری میدهد. اگر امکان اندازهگیری فعالیت آبی ندارید، رطوبت را با «دما، زمان ماند، و تاریخچه حمل» تفسیر کنید.
کنترل رطوبت چند خروجی کلیدی دارد:
- کاهش ریسک رشد کپک و افزایش بار مایکوتوکسینها (بهویژه در ذرت، کنجاله و مواد پرریسک)
- بهبود جریانپذیری در قیفها، الواتورها و خطوط انتقال (کاهش گرفتگی و کلوخه)
- پایداری فرآیند آسیاب و میکس (کاهش نوسان دانسیته و یکنواختی)
- کنترل کیفیت پلت (دوام، ریزش پلت، و برگشت ریزدانه)
- کنترل اقتصادی: رطوبت بخشی از وزن خرید است، اما رطوبتِ اضافی هزینه خشککردن/افت/ریسک فساد را بالا میبرد
نقطه کلیدی در مدیریت رطوبت این است که «کنترل» را به یک عدد آزمایشگاهی محدود نکنیم. باید دامنه هدف (Target Range)، حدود هشدار (Alert Limits) و حدود اقدام (Action Limits) تعریف شود؛ سپس برای هر نقطه بحرانی، اقدام استاندارد (SOP) داشته باشیم.
نقشه نقاط بحرانی اندازهگیری؛ از ورودی تا سیلو
برای اینکه پایش رطوبت عملی و قابل اتکا باشد، مسیر را به چند ایستگاه اندازهگیری تقسیم کنید. هدف این نیست که همهجا اندازهگیری کنیم؛ هدف این است که در نقاطی اندازهگیری کنیم که «تصمیم» در همان نقطه قابل اجراست.
نقاط بحرانی پیشنهادی در کارخانه خوراک و زنجیره انبارش:
- ورودی محموله (Receiving): قبل از تخلیه کامل، برای تصمیمگیری قبول/رد/تفکیک.
- پس از پاکسازی/سرند: برای اینکه اثر ناخالصی و ریزدانه بر رطوبت میانگین و رفتار نگهداری دیده شود.
- قبل از انبارش در سیلو/انبار: برای تعیین مسیر: ذخیره کوتاهمدت/بلندمدت، مخلوطسازی، یا خشککردن.
- حین انتقال از سیلو (در خروجی): برای پایش drift و شناسایی نقاط داغ/نشتی آب/تراکم رطوبت.
- در محصول نهایی (پس از پلت/کولر): برای کنترل ماندگاری و کاهش ریسک تعریق در بستهبندی یا سیلو محصول.
برای هر نقطه، تعریف کنید: روش نمونهبرداری، ابزار، تناوب، حد اقدام، و مسئول. بدون این پنج مورد، داده تولید میشود اما به اقدام تبدیل نمیشود.
ورودی مواد اولیه: نمونهبرداری درست، نصف ماجراست
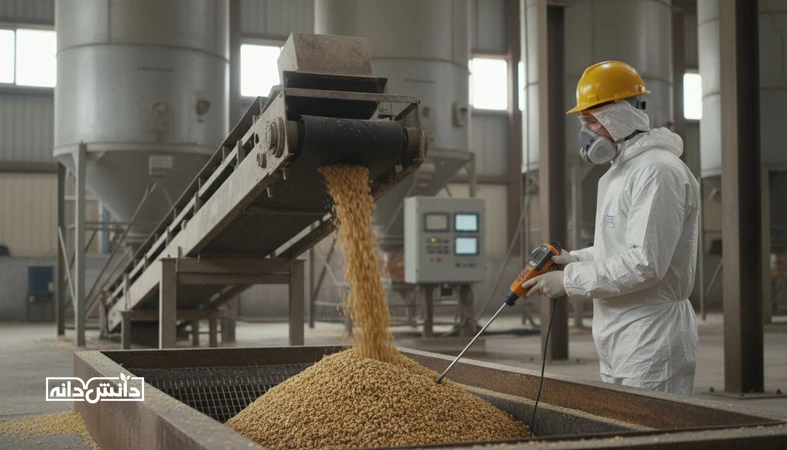
بیشترین خطا در کنترل رطوبت، از اندازهگیری نیست؛ از نمونهبرداری است. محمولههای غلات و کنجاله معمولاً ناهمگناند: قسمتهای نزدیک دیواره کامیون ممکن است رطوبت متفاوتی از مرکز داشته باشند، یا «لایههای خیس» ناشی از بارندگی و پوشش نامناسب روی سطح ایجاد شده باشد. اگر نمونهبرداری نماینده نباشد، بهترین رطوبتسنج هم عدد گمراهکننده میدهد.
چکلیست کنترل در ورودی:
- نمونهبرداری چندنقطهای از عمقهای مختلف (ترجیحاً با پروب/اسپیئر) و ساخت نمونه مرکب
- ثبت اطلاعات زمینهای: تاریخ/مسیر حمل، شرایط بارندگی، زمان توقف در محوطه، دمای محموله (اگر امکان دارد)
- اندازهگیری سریع برای تصمیم اولیه + ارسال نمونه به مرجع داخلی (آزمایشگاه) برای تأیید دورهای
چالش رایج در ایران، فشار عملیاتی برای تخلیه سریع و کمبود زمان نمونهبرداری است. راهحل صنعتی این است که «نمونهبرداری را در جریان عملیات» طراحی کنید: ایستگاه ثابت نمونهبرداری، آموزش اپراتور، و تعریف حداقل تعداد زیرنمونه بر اساس حجم محموله.
اگر رطوبت ورودی نزدیک حد اقدام است، بهترین تصمیم معمولاً «تفکیک و برچسبگذاری» است؛ یعنی محموله را با محمولههای خشکتر مخلوط نکنید تا ریسک را پخش نکنید. در چنین مواردی، ارتباط این تصمیم با برنامه تولید و موجودی اهمیت دارد؛ برای چارچوبهای کنترل کیفیت میتوانید به بخش کنترل کیفیت و آزمایشگاه مراجعه کنید.
حین فرآیند: آسیاب، میکس، پلت و کولر؛ رطوبت چگونه تغییر میکند؟
در خط تولید خوراک، رطوبت «ثابت» نمیماند. در آسیاب، گرمایش ناشی از اصطکاک میتواند دما را بالا ببرد و توزیع رطوبت را تغییر دهد؛ در میکسر، افزودن مایعات (روغن، ملاس، آب) رطوبت را هدفمند بالا میبرد؛ در پلت، بخاردهی عمداً رطوبت و دما را افزایش میدهد تا ژلاتینهشدن نشاسته و چسبندگی بهتر ایجاد شود؛ سپس کولر باید رطوبت و دمای محصول را به سطح امن برای نگهداری برگرداند.
نقاط کنترلی کلیدی در این بخش:
- کنترل بخاردهی: فشار/کیفیت بخار و زمان ماند، روی رطوبت و دوام پلت اثر مستقیم دارد.
- کنترل کولر: اگر خروجی کولر هنوز گرم یا مرطوب باشد، در سیلو یا بستهبندی «تعریق» رخ میدهد و لکههای مرطوب ایجاد میشود.
- پایش محصول نهایی: هدف، رسیدن به دامنهای است که هم ماندگاری مناسب بدهد و هم ریزدانه و گردوغبار را تشدید نکند.
در بسیاری از کارخانهها، رطوبت محصول نهایی فقط بهصورت شیفتی یا روزانه کنترل میشود. اگر نوسان زیاد دارید (مثلاً تغییر فصل یا تغییر مواد اولیه)، پایش را به «هر بچ» یا دستکم «هر تغییر فرمول/مواد» نزدیک کنید. همچنین، ثبت همزمان دمای محصول خروجی از کولر یک مکمل کمهزینه و بسیار کاربردی است.
برای آشنایی با اثر پارامترهای پلت و اکسترود روی رطوبت و کیفیت، مسیرهای تخصصیتر در تولید پلت و اکسترود قابل پیگیری است.
انبارش و سیلو: رطوبت موضعی، نقطه شروع ریسکهای بزرگ
اگر رطوبت ورودی «قابل قبول» باشد، باز هم در سیلو ممکن است مشکل شکل بگیرد؛ چون رطوبت میتواند موضعی شود. پدیدههایی مثل اختلاف دمای روز و شب، تهویه نامناسب، نشتی سقف/دریچهها، و ورود هوای مرطوب در برخی ساعات، باعث میشود بخشی از توده دانه رطوبت بالاتری بگیرد. این همان جایی است که نقاط داغ (Hot Spots) و کپکزدگی موضعی شکل میگیرد و بعد به کل سیلو سرایت میکند.
راهکارهای کنترلی در سیلو و انبار:
- پایش دما و رطوبت در چند ارتفاع (اگر ابزار دارید) یا حداقل پایش دمای توده در نقاط حساس
- مدیریت زمان ماند: مواد با رطوبت بالاتر را کوتاهمدتتر نگه دارید و سریعتر مصرف کنید
- اصل «اول وارد، اول خارج» را با واقعیت ریسک رطوبت ترکیب کنید: اول خارجِ پرریسکتر
- بازرسی دورهای نشتیها، کندانس، و کلوخه در خروجی قیفها
یک خطای رایج این است که برای حل مشکل رطوبت، فقط به خشککردن فکر شود. در بسیاری موارد، «تفکیک، تغییر مسیر، کاهش زمان ماند و کنترل تهویه» اقتصادیتر و سریعتر از خشککردن است؛ مخصوصاً وقتی ظرفیت خشککن محدود است یا هزینه انرژی بالا میرود.
ابزارها و روشهای اندازهگیری: از سریع تا مرجع
انتخاب ابزار باید بر اساس تصمیمی باشد که میخواهید بگیرید. در ورودی، ابزار سریع برای غربالگری لازم است؛ اما برای کالیبراسیون و حل اختلاف با تأمینکننده، روش مرجع اهمیت دارد. همچنین دقت واقعی، تابع «کالیبراسیون برای همان محصول و محدوده رطوبت» است.
| روش/ابزار | مزیت اصلی | محدودیت/ریسک | بهترین کاربرد |
|---|---|---|---|
| رطوبتسنج سریع (NIR/دیالکتریک دستی) | سرعت بالا، مناسب ورودی و خط | حساس به کالیبراسیون، دما، نوع محصول و ریزدانه | قبول/رد اولیه، پایش روند، هشدار سریع |
| آون (Oven) بهعنوان روش مرجع | قابل استنادتر برای صحتسنجی | زمانبر، نیازمند کنترل دقیق شرایط | کالیبراسیون دورهای ابزار سریع، حل اختلافات |
| پایش دما/رطوبت در سیلو (سنسورهای چندنقطهای) | کشف ریسک موضعی قبل از خرابی بزرگ | هزینه نصب و نگهداری، نیاز به تحلیل داده | سیلوهای با زمان ماند بالا، مواد پرریسک |
| فعالیت آبی (aw) برای محصول نهایی | ارزیابی بهتر ریسک کپک و ماندگاری | کمتر رایج، نیازمند رویه نمونهسازی دقیق | تحلیل ریسک ماندگاری و نقاط بحرانی خاص |
نکته کاربردی: هر ابزار سریع را بهصورت دورهای با روش مرجع مقایسه کنید و برای هر ماده (ذرت، جو، کنجاله سویا و غیره) منحنی کالیبراسیون و خطای مجاز داشته باشید. بدون این کار، اختلاف چند دهم درصدی در رطوبت میتواند به اختلافهای بزرگ در تصمیم خرید یا نگهداری تبدیل شود.
چالشها و راهحلهای اجرایی: از سیاست پذیرش تا اقدام اصلاحی
کنترل رطوبت زمانی موفق است که «حکمرانی تصمیم» داشته باشد؛ یعنی معلوم باشد چه کسی با چه دادهای چه اقدامی میکند. در ادامه چند چالش پرتکرار و راهحل اجرایی آمده است.
چالش ۱: اختلاف عدد رطوبت بین کارخانه و تأمینکننده
راهحل: روش مرجع مشترک، توافق روی نمونهبرداری، و ثبت شرایط اندازهگیری (دما/زمان)؛ ابزار سریع را فقط برای غربالگری استفاده کنید و مبنای داوری را روش مرجع قرار دهید.
چالش ۲: رطوبت میانگین قابل قبول است اما کپک موضعی رخ میدهد
راهحل: پایش دما/نقاط داغ در سیلو، کاهش زمان ماند، کنترل نشتی و کندانس، و جلوگیری از اختلاط محمولههای پرریسک با کمریسک.
چالش ۳: افت کیفیت پلت و افزایش ریزدانه با تغییر فصل
راهحل: تنظیم بخاردهی و کولر بر اساس رطوبت مواد ورودی؛ پایش همزمان رطوبت و دمای خروجی کولر و بازتعریف دامنه هدف در تابستان/زمستان.
چالش ۴: داده داریم اما اقدام تکرارپذیر نیست
راهحل: تعریف حدود اقدام و SOP برای هر نقطه بحرانی، بههمراه فرم ثبت و امضای مسئول؛ داده باید به تصمیم «قبول/تفکیک/مصرف فوری/خشککردن/بازگشت» ترجمه شود.
بهعنوان نکته برجسته، بسیاری از کارخانهها از «حد رطوبت» صحبت میکنند، اما کمتر درباره «قانون واکنش» توافق دارند. اگر قرار است رطوبتِ نزدیک حد اقدام را بپذیرید، باید دقیقاً مشخص باشد با آن محموله چه میکنید و کجا ذخیره میشود.
جمعبندی تحلیلی: کنترل رطوبت یعنی کنترل ریسک
کنترل رطوبت در مسیر تولید، یک پروژه «ابزارمحور» نیست؛ یک سیستم تصمیمسازی است که از ورودی آغاز میشود و تا سیلو و محصول نهایی ادامه دارد. نقطه شروع، نمونهبرداری درست و تعریف نقاط بحرانی اندازهگیری است؛ سپس باید دامنههای هدف و حدود اقدام تعیین شود تا داده رطوبت به تصمیم عملی تبدیل شود. در مرحله فرآیند، همزمانی کنترل بخاردهی و عملکرد کولر تعیین میکند محصول نهایی پایدار و قابل نگهداری باشد یا در سیلو دچار تعریق و لکههای مرطوب شود. در انبارش و سیلو نیز مسئله اصلی «ناهمگنی و رطوبت موضعی» است؛ جایی که پایش دما، مدیریت زمان ماند و پیشگیری از نشتی، از خشککردن مهمتر میشود. اگر هدف کاهش هزینه و افزایش ایمنی است، موفقیت زمانی رخ میدهد که نقشها، تناوب پایش و اقدام اصلاحی بهصورت استاندارد و قابل ممیزی تعریف شده باشد. برای مطالعه مطالب مرتبط، بخشهای دیگر دانشدانه را ببینید.
سوالات متداول
۱. مهمترین نقطه اندازهگیری رطوبت در کارخانه کجاست؟
ورودی محموله مهمترین نقطه است، چون تصمیمهای قبول/رد/تفکیک و تعیین مسیر انبارش در همان لحظه قابل اجراست.
۲. چرا با وجود رطوبت قابل قبول، کپک در سیلو ایجاد میشود؟
بهدلیل رطوبت موضعی ناشی از کندانس، نشتی یا اختلاف دما، بخشهایی از توده دانه مرطوبتر میشود و رشد کپک از همان نقاط شروع میکند.
۳. رطوبت محصول نهایی بعد از پلت چرا حیاتی است؟
چون اگر محصول گرم یا مرطوب وارد سیلو یا بستهبندی شود، تعریق رخ میدهد و ریسک فساد، کلوخه و افت ماندگاری افزایش مییابد.
۴. ابزار دستی رطوبتسنج چقدر قابل اعتماد است؟
برای پایش سریع و روندگیری مناسب است، اما بدون کالیبراسیون دورهای با روش مرجع و نمونهبرداری درست میتواند خطای تصمیمساز ایجاد کند.
۵. در رطوبت مرزی، بهترین اقدام عملی چیست؟
تفکیک و برچسبگذاری محموله، کاهش زمان ماند و مصرف زودتر معمولاً کمهزینهتر از مخلوطکردن بیقاعده یا اتکا به خشککردن دیرهنگام است.
ANSI/ASABE S352.2: Moisture Measurement—Unground Grain and Seeds
FAO: Prevention and reduction of mycotoxin contamination in food and feed (Code of Practice, CAC/RCP 51-2003)