 توسط :
آلودگی فلزی در خطوط تولید خوراک دام و طیور فقط یک «عیب کیفی» نیست؛ یک ریسک ایمنی و یک ریسک اقتصادی است. ورود تکههای فلز میتواند از سایش و شکست قطعات تجهیزات، ناخالصی مواد اولیه، یا خطاهای تعمیرات و حملونقل شروع شود و در نهایت به آسیب دام/طیور، برگشت محصول، ادعای خسارت، توقف خط و حتی بحران اعتباری ختم شود. به همین دلیل، پایش آلودگی فلزی باید مثل یک کنترل حیاتی و روزانه دیده شود، نه یک اقدام دورهای و تشریفاتی.
در دانشدانه این موضوع را از زاویه «کنترل صنعتی–ایمنیمحور» بررسی میکنیم: اینکه چه ابزارهایی (مگنتها و دتکتور فلز) واقعاً در خط جواب میدهند، کجا باید نصب شوند، و چطور یک برنامه کنترل و چکلیست روزانه طراحی کنیم که هم قابل اجرا باشد و هم قابل دفاع در ممیزیها و رسیدگی به شکایت.
آلودگی فلزی: منابع، پیامدها و نقاط پرریسک خط
برای کنترل مؤثر، اول باید «نقشه ریسک» داشته باشید: فلز از کجا وارد میشود و کجا شانس کشف آن بیشتر است. در صنعت خوراک، آلودگی فلزی معمولاً در یکی از این سه گروه رخ میدهد:
فلزات فِرومغناطیس (آهنی): مثل براده آهن، پیچ و مهره آهنی، تراشههای فولادی.
فلزات غیرآهنی: مثل آلومینیوم، برنج، مس.
استنلساستیل: قطعات ریز ناشی از شکست یا سایش در تجهیزات استیل (مثلاً در برخی نقاط فرایندی/بهداشتی). کشف آن معمولاً سختتر است.
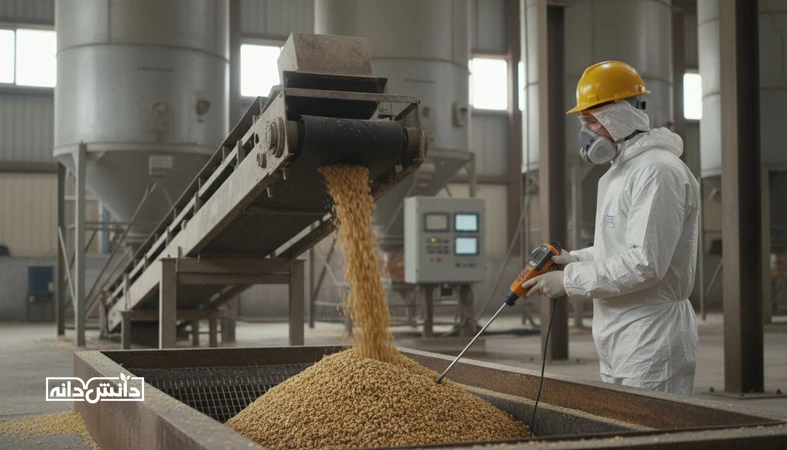
منابع رایج آلودگی در واحدهای ایرانی (با توجه به شرایط تعمیرات، قطعات جایگزین و فرسودگی) عبارتاند از: شکست توری و چکش آسیاب، لق شدن پیچهای فلنج و دریچهها، سایش اسکرو و روتاریوالو، تکههای سیم و بست در کیسهها، و ورود ناخالصی فلزی همراه مواد اولیه فلهای. از نظر نقاط پرریسک، معمولاً قبل از آسیاب (برای حفاظت از آسیاب)، بعد از آسیاب (برای کنترل براده ناشی از سایش)، و قبل از بستهبندی/بارگیری (برای جلوگیری از خروج آلاینده به مشتری) نقاط کلیدی هستند.
پیامدها را هم باید دقیق ببینید: آلودگی فلزی علاوه بر خطر فیزیکی برای دام/طیور، میتواند موجب پارگی دستگاه گوارش، کاهش مصرف خوراک، افت عملکرد و افزایش تلفات شود. از منظر کارخانه، توقف خط، تعمیرات ناخواسته، ادعای خسارت و افزایش ریسک عدم انطباق در ممیزیها (استانداردهای ایمنی غذا/خوراک) هزینه اصلی است.
مگنتها: انواع، محل نصب و شاخصهای عملکرد
مگنت (آهنربا) ابزار پایه برای گرفتن ذرات فِرومغناطیس است. مزیت آن سادگی و هزینه نگهداری پایین است، اما محدودیت مهم دارد: فلزات غیرآهنی و بخش قابل توجهی از استنلساستیل را نمیگیرد؛ ضمن اینکه اگر درست انتخاب/نصب/تمیزکاری نشود، فقط «حس امنیت» ایجاد میکند نه کنترل واقعی.
انتخاب نوع مگنت برای خط خوراک
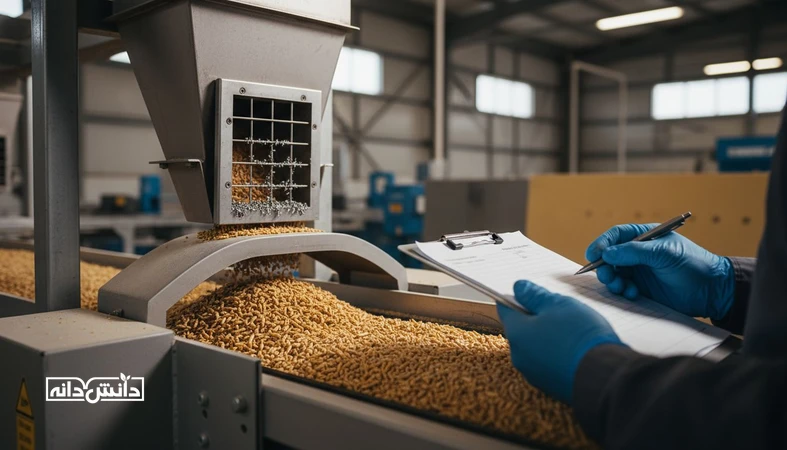
مگنت گریت (Grid Magnet): مناسب مسیرهای ثقلی و هُپرها. کارآمد برای گرفتن براده و قطعات آهنی قبل از ورود به تجهیزات حساس.
مگنت درام (Drum Magnet): برای جداسازی پیوسته در خطوط با دبی بالا؛ معمولاً در دریافت مواد اولیه یا قبل از آسیاب.
مگنت لولهای/تلهای (Magnetic Trap): برای خطوط پنوماتیک یا نقاطی که مسیر بسته است.
جایگذاری پیشنهادی (اصل «حفاظت + کشف»)
قبل از آسیاب یا هر تجهیز پرهزینه/حساس: هدف حفاظت از تجهیزات و کاهش تولید براده.
بعد از آسیاب/الک: هدف کشف فلز تولیدشده در فرایند.
قبل از بستهبندی یا بارگیری فله: هدف جلوگیری از خروج آلاینده به مشتری.
شاخصهای عملکرد مگنت را عملی تعریف کنید: شدت و سلامت مگنت (با ابزار تست یا سرویس سازنده)، وضعیت پوشش و خوردگی، تمیزی سطح، و «کمیت/نوع فلزات جمعشده» بهعنوان داده روند. اگر در یک شیفت ناگهان میزان براده افزایش یافت، این خود یک هشدار برای خرابی نزدیک آسیاب/اسکرو است و باید به تیم تعمیرات ارجاع شود.
دتکتور فلز: منطق انتخاب، محدودیتها و نقاط نصب
دتکتور فلز برای کشف فلزات آهنی، غیرآهنی و (تا حدی) استنلساستیل طراحی شده است و معمولاً «آخرین سد» کنترل قبل از خروج محصول محسوب میشود. تفاوت اصلی آن با مگنت این است که دتکتور کشف میکند (و در صورت اتصال به سیستم ریجکت، جدا میکند) اما به شرطی که درست انتخاب و کالیبره شده باشد.
کجا دتکتور فلز بیشترین ارزش را دارد؟
روی خط بستهبندی (کیسه): چون سرعت و یکنواختی عبور قابل کنترل است و ریجکت/آلارم معنیدارتر میشود.
در مسیر فله قبل از بارگیری (در صورت امکان فنی): برای کاهش ریسک شکایت مشتریان بزرگ و قراردادهای سختگیرانه.
محدودیتهای مهم (واقعگرایانه)
اثر «محصول» (Product Effect): در خوراک با رطوبت بالاتر یا ترکیبات خاص، احتمال آلارم کاذب بیشتر است و باید تنظیمات دقیقتر و تستهای معتبرتری انجام شود.
کشف استنلساستیل معمولاً سختتر از آهنی و غیرآهنی است؛ پس حساسیت هدف را باید با واقعیت فرایند و نرخ آلارم کاذب متعادل کرد.
اگر رویه واکنش به آلارم مشخص نباشد، دتکتور به یک «سوت هشدار» تبدیل میشود که کسی جدیاش نمیگیرد.
برای اینکه دتکتور قابل دفاع باشد، باید سه جزء همزمان وجود داشته باشد: تعریف حساسیت هدف (بر اساس ریسک و امکان فنی)، آزمون عملکرد با نمونههای تست، و ثبت سوابق (زمان، نتیجه، اقدام اصلاحی). همچنین تجهیزات جانبی مثل نوار نقاله مناسب، سیستم ریجکت یا مسیر قرنطینه، و منطق توقف خط در آلارمهای تکرارشونده باید از قبل طراحی شود.
مقایسه کاربردی مگنت و دتکتور فلز در خط خوراک
بسیاری از واحدها یکی از دو ابزار را «جایگزین» دیگری تصور میکنند؛ در حالی که این دو مکمل هم هستند. جدول زیر یک مقایسه تصمیمساز ارائه میدهد:
| معیار | مگنت | دتکتور فلز |
|---|---|---|
| نوع فلز قابل کنترل | عمدتاً آهنی/فِرومغناطیس | آهنی، غیرآهنی، بخشی از استنلساستیل |
| نقش در خط | پیشگیری و حفاظت از تجهیزات | کشف نهایی و جلوگیری از خروج آلودگی |
| نیاز به تمیزکاری/اپراتور | بالا (تمیزکاری منظم حیاتی است) | متوسط (تست عملکرد و مدیریت آلارم حیاتی است) |
| ریسک «اعتماد کاذب» | بالا اگر ثبت و روندگیری نشود | بالا اگر تست و اقدام اصلاحی تعریف نشود |
| بهترین نقطه نصب | قبل/بعد از تجهیزات سایشی (آسیاب، اسکرو) | قبل از بستهبندی یا بارگیری خروجی |
در عمل، ترکیب «مگنت در نقاط تولید آلودگی + دتکتور در خروجی» بیشترین پوشش ریسک را با هزینه قابل کنترل ایجاد میکند.
برنامه کنترل: از تحلیل ریسک تا ثبت سوابق و اقدام اصلاحی
یک برنامه مؤثر پایش آلودگی فلزی باید سه لایه داشته باشد: پیشگیری (نگهداری و طراحی)، پایش (مگنت/دتکتور و چکها)، و واکنش (قرنطینه و اقدام اصلاحی). پیشنهاد ساختار برنامه:
نقاط کنترل تعریفشده: محل هر مگنت/دتکتور، هدف کنترل، مسئول شیفت، تناوب کنترل.
حد پذیرش: برای مگنت «نباید قطعه بزرگ/تیز» مشاهده شود و میزان براده باید روند پایدار داشته باشد؛ برای دتکتور «عبور موفق نمونه تست» و «عدم تکرار آلارم بدون علت» معیار کلیدی است.
ثبت داده به زبان عملیاتی: تاریخ/شیفت، محل، نتیجه، عکس/توضیح (در صورت امکان)، و اقدام انجامشده.
سازوکار تصمیم: چه زمانی خط متوقف میشود؟ چه زمانی محصول قرنطینه میشود؟ چه کسی اجازه آزادسازی دارد؟
نکته مهم برای شرایط ایران این است که برنامه نباید وابسته به یک نفر «باتجربه» باشد. باید آنقدر شفاف نوشته شود که اپراتور جدید هم در اولین هفته بتواند اجرا کند. اگر میخواهید این کنترل به زبان سیستم مدیریت کیفیت نزدیکتر شود، همسوسازی آن با مباحث کنترل کیفیت و آزمایشگاه و رویههای قرنطینه/آزادسازی محصول کمک میکند.
چکلیست کنترل روزانه: گامهای عملی برای شیفت
چکلیست روزانه باید کوتاه، قابل تیکزدن و در عین حال «تصمیمساز» باشد؛ یعنی فقط نگوید چه چیزی را نگاه کن، بلکه بگوید اگر مشکل دیدی چه کن. نمونه چکلیست زیر را میتوانید مطابق تجهیزات خود سفارشی کنید:
بازرسی ظاهری نقاط حساس: سالم بودن توری/چکش آسیاب، لق نبودن پیچهای دریچهها، وضعیت اسکرو و روتاریوالو (در حد قابل مشاهده).
تمیزکاری و ثبت مگنتها: تمیزکاری طبق برنامه (مثلاً هر شیفت/روز)، ثبت نوع و مقدار نسبی فلز جمعشده (کم/متوسط/زیاد) و هر قطعه غیرعادی.
تست عملکرد دتکتور فلز: اجرای تست با نمونههای استاندارد (آهنی/غیرآهنی/استنلساستیل در حد توافقشده)، ثبت موفق/ناموفق.
کنترل مسیر ریجکت/قرنطینه: اطمینان از خالی بودن مخزن ریجکت، برچسبگذاری صحیح، و قفل بودن مسیر برگشت به خط.
مدیریت آلارم: هر آلارم = توقف کوتاه، جداسازی محصول در بازه زمانی مشخص، بررسی علت (تجهیزات/مواد اولیه/اپراتوری)، ثبت اقدام.
گزارشدهی به تعمیرات: اگر میزان فلز روی مگنت نسبت به روزهای قبل افزایش محسوس دارد یا آلارم دتکتور تکرار میشود، درخواست کار تعمیراتی ثبت و پیگیری شود.
برای اینکه چکلیست به نتیجه برسد، بهتر است یک شاخص ساده برای «کیفیت اجرای کنترل» تعریف کنید: درصد تکمیل چکلیست، تعداد آلارمهای تکراری بدون علتیابی، و تعداد دفعات قرنطینه/آزادسازی با مستندات. این دادهها به مرور به شما نشان میدهد مشکل اصلی در تجهیزات است یا در انضباط اجرای رویه.
چالشهای رایج و راهحلهای اجرایی
اجرای پایش آلودگی فلزی در خط خوراک معمولاً با چند مانع تکرارشونده مواجه است. در این بخش، چند چالش و راهحل عملی را کنار هم میگذاریم:
چالش: تمیزکاری نامنظم مگنت به دلیل فشار تولید.
راهحل: تمیزکاری را به «تحویل شیفت» گره بزنید و مسئولیت را دو امضایی کنید (اپراتور + سرشیفت). زمان آن را کوتاه و استاندارد کنید.چالش: آلارم کاذب دتکتور و بیاعتمادی اپراتور.
راهحل: تنظیمات را با تستهای واقعی محصول و در چند دبی/رطوبت بازنگری کنید؛ سپس قواعد واکنش به آلارم را شفاف کنید تا اپراتور بداند چه چیزی «واقعی» است.چالش: نبود مسیر قرنطینه و برگشت بیضابطه محصول ریجکت.
راهحل: یک نقطه فیزیکی مشخص برای قرنطینه با برچسب و کنترل دسترسی تعریف کنید؛ آزادسازی فقط با تأیید مسئول کیفیت/مدیر شیفت.چالش: تکرار براده فلزی بدون علتیابی ریشهای.
راهحل: داده مگنت را به برنامه نگهداری و تعمیرات وصل کنید؛ افزایش ناگهانی براده را بهعنوان تریگر بازدید آسیاب/اسکرو تعریف کنید.
اگر به دنبال نگاه سیستمیتر هستید، این کنترلها وقتی بیشترین اثر را دارند که با برنامههای ماشینآلات و تجهیزات و نگهداری پیشگیرانه همراستا شوند؛ چون بخش بزرگی از ریسک فلز، «نشانه خرابی در حال وقوع» است نه یک اتفاق تصادفی.
جمعبندی
پایش آلودگی فلزی زمانی ارزش واقعی ایجاد میکند که از سطح «نصب ابزار» به سطح «سیستم کنترل» ارتقا یابد. مگنتها برای گرفتن فلزات آهنی و حفاظت از تجهیزات، و دتکتور فلز برای کشف گستردهتر و جلوگیری از خروج آلودگی، مکمل هم هستند؛ اما هر دو بدون برنامه تمیزکاری/تست، ثبت سوابق و اقدام اصلاحی به اعتماد کاذب تبدیل میشوند. در یک خط خوراک، چکلیست روزانه باید هم ساده باشد و هم تصمیمساز: چه چیزی را چک کنیم، چه چیزی حد خطر است، و در صورت آلارم یا مشاهده فلز، دقیقاً چه مسیری برای قرنطینه و علتیابی اجرا شود. نتیجه نهایی، کاهش ریسک حادثه و شکایت، جلوگیری از توقفهای ناخواسته و افزایش قابلیت دفاع در ممیزیهاست. برای ادامه این مسیر، به مطالب تکمیلی دانشدانه مراجعه کنید.
سوالات متداول
۱. مگنت به تنهایی برای کنترل آلودگی فلزی کافی است؟
خیر؛ مگنت عمدتاً فلزات آهنی را میگیرد و برای غیرآهنی و بخش زیادی از استنلساستیل کافی نیست، بنابراین معمولاً به دتکتور فلز در خروجی هم نیاز است.
۲. بهترین محل نصب دتکتور فلز در کارخانه خوراک کجاست؟
معمولاً قبل از بستهبندی یا در خروجی نهایی محصول، چون هدف اصلی جلوگیری از خروج آلودگی به مشتری و امکان مدیریت قرنطینه/ریجکت است.
۳. اگر دتکتور فلز آلارم داد، اولین اقدام چیست؟
بازه محصول در معرض ریسک را قرنطینه کنید، علت را بررسی کنید (مواد اولیه یا تجهیزات)، و فقط پس از مستندسازی و تصمیم مسئول مجاز، محصول آزادسازی یا امحا شود.
۴. افزایش ناگهانی براده روی مگنت چه معنایی دارد؟
معمولاً نشانه سایش یا خرابی در یک تجهیز بالادست مثل آسیاب، اسکرو یا روتاریوالو است و باید به عنوان هشدار نگهداری و تعمیرات پیگیری شود.
۵. هر چند وقت یکبار باید دتکتور فلز تست عملکرد شود؟
بهترین کار اجرای تستهای کوتاه و مستند در ابتدای شیفت یا حداقل روزانه است تا مطمئن شوید حساسیت و عملکرد دستگاه در شرایط واقعی تولید پایدار مانده است.