 توسط :
خرابی یاتاقان ها یکی از پرتکرارترین ریشه های توقف اضطراری در خطوط صنعتی است؛ نه فقط به خاطر شکست مکانیکی خود بیرینگ، بلکه چون معمولاً به زنجیره ای از پیامدها ختم می شود: افزایش لرزش، داغ شدن، آسیب به شفت و کاسه نمد، ورود آلودگی، و در نهایت از کار افتادن یک تجهیز کلیدی مثل الکتروموتور، فن، نوار نقاله یا گیربکس. در بسیاری از سایت های صنعتی ایران، چالش اصلی این نیست که «یاتاقان بد است»، بلکه این است که روانکاری به عنوان یک فرایند مهندسی (با مشخصات، دوره ها، پایش و ثبت) مدیریت نمی شود و به یک اقدام واکنشی یا سلیقه ای تبدیل می شود.
این راهنما در دانش دانه با تمرکز نگهداشت محور تنظیم شده است تا نشان دهد چگونه با اصول روانکاری، انتخاب درست گریس یا روغن، برنامه PM و توجه به علائم هشداردهنده می توان ریسک توقف ناگهانی خط را کاهش داد؛ بدون ادعای معجزه و با تکیه بر منطق فنی و استانداردهای رایج.
چرا یاتاقان ها عامل اصلی توقف اضطراری می شوند؟
یاتاقان به ظاهر یک قطعه کوچک است، اما در عمل «نقطه اتصال حرکت» محسوب می شود. کوچک ترین اختلال در فیلم روانکار، هم اصطکاک را بالا می برد و هم دما را افزایش می دهد. افزایش دما ویسکوزیته را تغییر می دهد، اکسیداسیون روانکار را تسریع می کند و در نهایت روانکار را از یک عامل محافظ به یک عامل تشدیدکننده سایش تبدیل می کند. این چرخه در محیط های پرگردوغبار (کارخانه خوراک، آسیاب، پلت، سیلو، انتقال مواد) یا محیط های مرطوب/شست وشو شونده (برخی سالن های طیور و تجهیزات جانبی) سریع تر رخ می دهد.
از منظر نگهداشت، توقف اضطراری معمولاً وقتی رخ می دهد که خرابی از حالت «قابل مدیریت» به «غیرقابل کنترل» می رسد. مثال های رایج:
- روانکاری کم یا نامناسب: تشکیل نشدن فیلم و تماس فلز با فلز
- روانکاری بیش از حد: افزایش دما، هم زدن (churning)، نشت و جذب آلودگی
- آلودگی (گردوغبار، آب، ذرات فلزی): سایش ساینده و خوردگی
- عدم هم محوری/عدم بالانس: بارگذاری غیرعادی و تخریب زودرس
- نصب نادرست: آسیب به رینگ ها و قفسه، یا پیش بار نامطلوب
نکته کلیدی این است که روانکاری «تنها» راه حل نیست، اما در بسیاری از خطوط، سریع ترین و اقتصادی ترین نقطه شروع برای کاهش توقف های ناگهانی است؛ چون با هزینه پایین، ریسک را به صورت مستقیم کاهش می دهد و داده عملیاتی تولید می کند.
اصول روانکاری: فیلم، ویسکوزیته و سازوکار خرابی
هدف روانکاری یاتاقان ایجاد یک فیلم پایدار بین سطوح در تماس است تا اصطکاک و سایش کنترل شود. کیفیت این فیلم به چند عامل وابسته است: نوع روانکار (گریس یا روغن)، ویسکوزیته پایه روغن، دمای کارکرد، سرعت دوران، بار، و وضعیت آب بندی. اگر این عوامل با هم هم خوان نباشند، حتی «گریس مرغوب» هم می تواند نتیجه بد بدهد.
سه نکته عملی که در نگهداشت بیشترین اثر را دارند
- ویسکوزیته مناسب در دمای کار: روانکار باید در دمای واقعی یاتاقان، ویسکوزیته کافی برای حفظ فیلم داشته باشد؛ نه صرفاً در دمای محیط.
- کنترل آلودگی: ورود گردوغبار و آب از مهم ترین شتاب دهنده های خرابی است. آب بندی، تمیزکاری محل گریس کاری و مدیریت ذخیره سازی گریس به اندازه انتخاب برند اهمیت دارد.
- مقدار و دوره تزریق: «کمتر یا بیشتر» هر دو می تواند مخرب باشد. مقدار باید بر اساس ابعاد بیرینگ، سرعت و شرایط آب بندی تعیین شود.
از منظر سازوکار خرابی، روانکاری نامناسب معمولاً به یکی از مسیرهای زیر منتهی می شود: افزایش دما و نرم شدن گریس (افت قوام)، اکسیداسیون و تشکیل رسوب، کاهش خاصیت ضدسایش/ضدزنگ، و در نهایت پوسته پوسته شدن مسیر غلتش (spalling) یا گیرپاژ. بنابراین پایش دما و لرزش و مشاهده وضعیت گریس، در کنار PM زمان محور، یک تصویر کامل تر از ریسک می دهد.
انتخاب گریس یا روغن: معیارهای تصمیم و خطاهای رایج
در بسیاری از تجهیزات صنعتی، انتخاب بین گریس و روغن از پیش توسط سازنده تعیین شده است. اما در عمل، به علت دسترسی، هزینه یا عادت، جایگزینی های پرریسک انجام می شود. معیار تصمیم باید «شرایط کارکرد» باشد، نه فقط موجودی انبار.
چه زمانی گریس انتخاب بهتری است؟
- سرعت های متوسط، دسترسی سخت، یا نقاطی که آب بندی ساده تر با گریس انجام می شود
- محیط های گردوغباردار که گریس با آب بندی مناسب، نفوذ ذرات را کاهش می دهد
- تجهیزات با توقف و راه اندازی های مکرر که نیاز به ماندگاری روانکار دارند
چه زمانی روغن (یا سیستم روغن کاری) مزیت دارد؟
- سرعت های بالا یا دمای بالا که دفع حرارت مهم است
- گیربکس ها/یاتاقان های بزرگ که امکان فیلتراسیون و پایش کیفیت روغن وجود دارد
- جاهایی که آلودگی باید از طریق جریان و فیلتراسیون کنترل شود
جدول مقایسه عملی گریس و روغن در نگهداشت
| معیار | گریس | روغن |
|---|---|---|
| کنترل آلودگی | خوب در صورت آب بندی مناسب؛ اما فیلتراسیون ندارد | قابل فیلتراسیون و پایش؛ حساس به نشتی |
| دفع حرارت | محدود | بهتر (به ویژه در سیستم های سیرکولاسیون) |
| ریسک روانکاری بیش از حد | بالا (churning، دما، نشت) | متوسط (کف کردن/سطح نامناسب) |
| سهولت اجرا در PM | بالا (گریس خور دستی/اتومات) | متوسط تا پایین (سطح سنجی، نشتی، فیلتراسیون) |
| مناسب برای محیط گردوغبار | معمولاً بهتر | نیازمند آب بندی و فیلتراسیون قوی |
چالش رایج در ایران: مخلوط کردن گریس ها
یکی از خطاهای پرتکرار، مخلوط کردن گریس ها بدون بررسی سازگاری است؛ مثلاً تغییر برند یا نوع صابون (thickener) و افزودن گریس جدید روی گریس قدیمی. پیامد می تواند نرم شدن یا سفت شدن غیرعادی، جداشدگی روغن (bleeding)، افزایش دما و کاهش عمر باشد. راه حل عملی این است که هنگام تغییر نوع گریس، تا حد امکان پاک سازی (purge) کنترل شده انجام شود و در نقاط حساس، بیرینگ بازبینی و تمیزکاری در توقف برنامه ریزی شده قرار گیرد.
برنامه PM روانکاری: از زمان بندی تا ثبت و استانداردسازی
PM روانکاری وقتی اثر اقتصادی واقعی دارد که به «برنامه قابل تکرار» تبدیل شود: چه کسی، چه مقدار، با چه ابزار، در چه بازه ای، و با چه معیار پذیرشی. توصیه های سازنده نقطه شروع است، اما باید با شرایط واقعی خط (گردوغبار، رطوبت، دما، شیفت کاری، کیفیت آب بندی) کالیبره شود.
اجزای یک برنامه PM قابل اجرا
- شناسنامه نقطه روانکاری: کد تجهیز، نوع بیرینگ، نوع روانکار، روش تزریق، مقدار هدف، دوره.
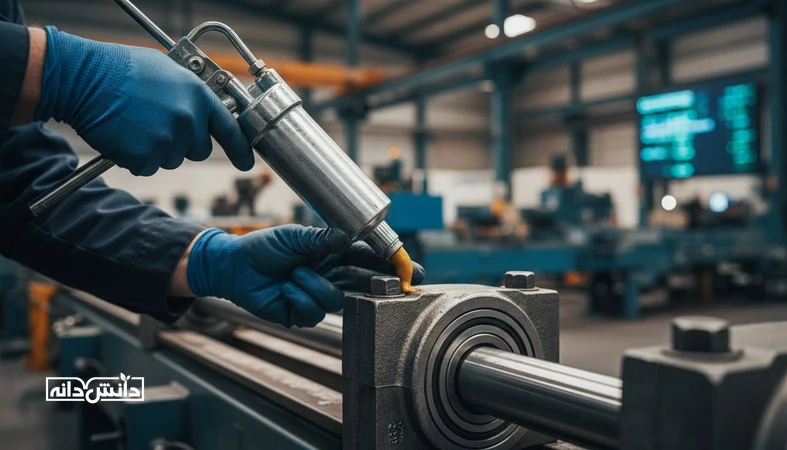
- استاندارد کار: تمیزکاری گریس خور، استفاده از نازل سالم، تزریق مرحله ای، و ثبت مقدار.
- ثبت و ردگیری: تاریخ، اپراتور، نوع روانکار، مشاهده نشتی/دما/صدا.
- بازنگری دوره ای: اگر دما/لرزش تغییر کرد، دوره و مقدار بازنگری شود.
برای بسیاری از واحدهای تولیدی، یک اقدام کم هزینه اما پربازده این است که PM روانکاری را کنار پایش وضعیت قرار دهند: دماسنج لیزری یا سنسور ساده، و چک لیست صدا/لرزش/نشتی. در چنین مدلی، «دوره» ثابت نیست؛ بلکه بر اساس نشانه ها بهینه می شود.
اگر به دنبال چارچوب های نگهداشت برای تجهیزات خطوط تولید خوراک هستید، مرور مطالب بخش ماشین آلات و تجهیزات در تولید خوراک می تواند کمک کند تا PM را در سطح کل خط استاندارد کنید.
علائم خرابی یاتاقان و شاخص های هشداردهنده در خط
در عمل، یاتاقان پیش از شکست کامل علامت می دهد؛ اما اگر این علائم دیده یا تفسیر نشود، شکست به توقف اضطراری تبدیل می شود. برای تیم نگهداشت، مهم است که علائم را به «اقدام مشخص» تبدیل کند، نه صرفاً گزارش عمومی.
علائم کلیدی و تفسیر نگهداشت محور
- افزایش دما: می تواند ناشی از گریس زیاد، ویسکوزیته نامناسب، پیش بار/نصب نادرست یا آلودگی باشد. اقدام: بررسی مقدار تزریق، کنترل هم محوری، چک آب بندی.
- صدای غیرعادی (زوزه/سایش): می تواند نشانه کمبود روانکار یا آسیب مسیر غلتش باشد. اقدام: توقف کنترل شده و بازرسی در اولین فرصت.
- افزایش لرزش: علاوه بر خرابی بیرینگ، عدم بالانس، شل بودن پایه ها یا ناهم محوری هم محتمل است. اقدام: تفکیک علت با اندازه گیری و بررسی مکانیکی.
- نشتی گریس و آلودگی اطراف: می تواند از روانکاری بیش از حد یا خرابی کاسه نمد باشد. اقدام: کاهش تزریق و بررسی آب بند.
- تغییر رنگ/بو در گریس: تیره شدن یا بوی سوختگی معمولاً با اکسیداسیون و حرارت مرتبط است. اقدام: بررسی دما و چرخه کاری، و در صورت لزوم purge.
قاعده عملی: هر علامت را به یک «فرضیه» و سپس یک «تست» تبدیل کنید؛ مثلاً افزایش دما + گریس کاری اخیر = احتمال روانکاری بیش از حد، نه الزاماً خرابی بیرینگ.
خطاهای رایج در روانکاری و راه حل های قابل اجرا
بخش زیادی از توقف های ناگهانی، نتیجه خطاهای ساده اما تکرارشونده است. در ادامه، چند خطای رایج و راه حل اجرایی پیشنهاد می شود که با واقعیت کارگاهی در ایران سازگار است.
۱) گریس کاری با ابزار آلوده یا بدون تمیزکاری گریس خور
ورود گردوغبار از سر گریس خور، اثر روانکاری را خنثی می کند. راه حل: الزام تمیزکاری قبل از تزریق، استفاده از درپوش محافظ گریس خور، و نگهداری گریس پمپ در محفظه تمیز.
۲) انتخاب گریس صرفاً بر اساس موجودی و قیمت
در سرعت/دماهای خاص، ویسکوزیته پایه و نوع thickener تعیین کننده است. راه حل: استانداردسازی سبد روانکار (حداقل تنوع)، و تعریف روانکار مجاز برای هر کد تجهیز.
۳) روانکاری بیش از حد با هدف «اطمینان بیشتر»
گریس زیاد باعث افزایش دما و نشت می شود و آلودگی را جذب می کند. راه حل: تعیین مقدار هدف و تزریق مرحله ای، و در صورت امکان استفاده از گریس خور اتومات یا تک نقطه ای در نقاط حساس.
۴) نبود ثبت و تحلیل خرابی
بدون ثبت، اصلاح دوره ها و ریشه یابی ممکن نیست. راه حل: یک فرم ساده (کاغذی یا اکسل) با فیلدهای ثابت: دما، مقدار، مشاهده ظاهری، و زمان کارکرد.
۵) نادیده گرفتن عوامل مکانیکی (هم محوری/بالانس/شل بودن پایه)
گاهی روانکاری قربانی می شود، در حالی که علت اصلی بارگذاری غیرعادی است. راه حل: افزودن چک های مکانیکی به PM و اولویت دادن به هم محوری در تعمیرات.
جمع بندی: روانکاری را از کار تکراری به فرایند تصمیم پذیر تبدیل کنید
برای کاهش توقف های ناگهانی خط، نگهداری یاتاقان ها و روانکاری باید از یک «کار روتین» به یک فرایند مهندسی تبدیل شود: انتخاب روانکار بر اساس شرایط واقعی، کنترل آلودگی، تعریف مقدار و دوره، و ثبت و بازنگری مستمر. تجربه بسیاری از واحدهای صنعتی نشان می دهد بخش قابل توجهی از خرابی های بیرینگ، نه به خاطر کیفیت پایین قطعه، بلکه به دلیل خطاهای اجرایی مثل روانکاری بیش از حد، مخلوط کردن گریس ها، یا نبود استاندارد کار رخ می دهد. رویکرد درست این است که علائم (دما، لرزش، نشتی، وضعیت گریس) به عنوان داده نگهداشت ثبت شود و تصمیم ها بر مبنای آن بهینه شوند. برای ادامه این مسیر، به مطالب تکمیلی دانش دانه در حوزه نگهداشت تجهیزات و مدیریت تولید مراجعه کنید.
سوالات متداول
۱. روانکاری بیش از حد یاتاقان چه مشکلی ایجاد می کند؟
روانکاری بیش از حد می تواند دما را بالا ببرد، باعث هم زدن گریس و نشت شود و با جذب آلودگی، سایش را افزایش دهد.
۲. از کجا بفهمیم گریس انتخابی برای دمای کار مناسب است؟
با توجه به دمای واقعی یاتاقان در کارکرد، توصیه سازنده تجهیز و مشخصات گریس (ویسکوزیته پایه و محدوده دمایی) تصمیم گیری می شود.
۳. آیا می توان دو گریس با برند متفاوت را مخلوط کرد؟
بدون بررسی سازگاری thickener و افزودنی ها توصیه نمی شود، چون ممکن است قوام گریس تغییر کند و جداشدگی روغن رخ دهد.
۴. مهم ترین علامت هشدار برای خرابی یاتاقان چیست؟
افزایش غیرعادی دما و لرزش از مهم ترین هشدارهاست و باید همراه با بررسی نشتی، صدا و وضعیت آب بندی تفسیر شود.
۵. برنامه PM روانکاری حداقلی چه اجزایی باید داشته باشد؟
شناسنامه نقطه روانکاری، مقدار و دوره مشخص، استاندارد تمیزکاری و تزریق، و ثبت اجرای کار برای بازنگری دوره ها ضروری است.