 توسط :
آلودگی میکروبی در کنجالهها یک «عیب ثابت» نیست؛ یک ریسک پویاست که با شرایط تولید، خشک کردن، حمل دریایی/زمینی و انبارش تغییر میکند. به همین دلیل ممکن است یک منشأ تأمین در یک فصل بدون مسئله باشد و همان منشأ در فصل دیگر با افزایش بار میکروبی یا حتی عوامل بیماری زا، دردسرساز شود. این راهنما در دانش دانه با تمرکز بر نگاه اجرایی و ریسک محور تنظیم شده است تا به تصمیم گیران خرید، کنترل کیفیت و مدیران کارخانه خوراک کمک کند «کِی» و «چرا» باید حساس تر شوند.
از دید مدیریت ریسک، مسئله فقط وجود یا عدم وجود میکروب نیست؛ بلکه ترکیب «سطح آلودگی»، «شرایط رشد و تکثیر»، «پایداری در زنجیره تأمین» و «اثر بر سلامت گله و عملکرد» است. کنجاله ها (به ویژه کنجاله سویا، کلزا، آفتابگردان و پنبه دانه) به دلیل ماهیت آلی، رطوبت باقی مانده، چربی و بافت، در شرایط خاص می توانند محیط مناسبی برای رشد میکروارگانیسم ها یا انتقال آلودگی ثانویه باشند.
در ادامه، شرایط افزایش ریسک، شاخص های هشدار، آزمون های لازم و کنترل های کلیدی در بندر و کارخانه را به صورت بخش بندی شده بررسی می کنیم.
نقشه ریسک آلودگی میکروبی در کنجاله ها: از کارخانه روغن کشی تا مصرف
برای اینکه نقاط شکست کنترل را دقیق ببینیم، باید زنجیره را به چهار ایستگاه اصلی تقسیم کنیم: تولید، بارگیری/حمل، تخلیه بندری، و انبار/کارخانه خوراک. در هر ایستگاه، دو دسته عامل تعیین کننده اند: «ورودی آلودگی» (contamination) و «امکان رشد» (growth potential). این تفکیک مهم است چون ممکن است بار با آلودگی اولیه پایین وارد شود اما به دلیل رطوبت و دما در مسیر، بار میکروبی به سرعت بالا برود.
در مرحله تولید، کیفیت دانه روغنی، کارایی فرآیند حرارتی (پخت/توستینگ) و کنترل رطوبت نهایی نقش تعیین کننده دارند. حرارت مناسب می تواند بسیاری از میکروارگانیسم های رویشی را کاهش دهد، اما اگر پس از فرآوری، محصول در معرض آلودگی مجدد قرار بگیرد (سطوح آلوده، نوار نقاله، کف انبار)، مشکل برمی گردد. ضمن اینکه برخی عوامل (مثل اسپورها) مقاوم ترند و صرف «گرم شدن» تضمین کننده نیست.
در حمل دریایی، ریسک اصلی معمولاً «تراکم رطوبت» و «نقاط داغ» در توده بار است. اختلاف دمای روز و شب، تهویه نامناسب، یا رطوبت محیطی می تواند به تشکیل میعان و ایجاد کانون های رشد منجر شود؛ همین کانون ها در تخلیه به صورت بارهای کلوخه ای، بوی نامطبوع یا داغی غیرعادی خود را نشان می دهند. در حمل زمینی و انبارش داخلی هم، چرخه های رطوبتی، نفوذ آب، و اختلاط بچ ها (mixing of lots) از عوامل کلیدی اند.
برای چارچوب بندی تصمیم، این جدول به مقایسه نقاط ریسک کمک می کند:
| ایستگاه زنجیره | منبع اصلی ورود آلودگی | شرایط تشدید رشد | نشانه های عملی | کنترل کلیدی |
|---|---|---|---|---|
| تولید (روغن کشی) | دانه خام آلوده، خطوط/کف انبار | رطوبت نهایی بالا، سرد شدن کند | ناهمگنی کیفیت بین بچ ها | کنترل رطوبت و بهداشت خط |
| حمل دریایی | آلودگی قبلی انبار کشتی، تماس با آب | میعان، تهویه ضعیف، نقاط داغ | کلوخه، بوی ترش/کپکی، داغی موضعی | پایش رطوبت/دما و مدیریت میعان |
| تخلیه بندری | تجهیزات تخلیه آلوده، تماس با زمین | ماندگاری طولانی در محوطه، بارندگی | تغییر رنگ، گرد و غبار غیرعادی | نمونه برداری لایه ای و جداسازی |
| انبار و کارخانه خوراک | اختلاط بچ ها، آفات، تجهیزات | تهویه ضعیف، رطوبت نسبی بالا | افزایش کپک، افت یکنواختی فرمول | FIFO، کنترل رطوبت، پایش میکروبی |
چه زمانی ریسک بالاتر است؟ عوامل فصلی، لجستیکی و کیفیتی
ریسک آلودگی میکروبی کنجاله ها معمولاً زمانی بالا می رود که «سه گانه دما، رطوبت و زمان» هم زمان در وضعیت نامطلوب قرار بگیرند. در عمل، چند سناریو بیشترین تکرار را دارند و دانستن آنها برای تصمیم خرید و کنترل ورودی حیاتی است.
سناریوهای پرتکرار افزایش ریسک
فصل های گرم و مرطوب: در دوره هایی که رطوبت محیطی بالاتر است (مبدأ یا مسیر یا مقصد)، احتمال میعان، جذب رطوبت سطحی و فعال شدن میکروفلورا بیشتر می شود.
تاخیر در تخلیه یا ترخیص: ماندگاری طولانی در بندر یا انبارهای واسط، فرصت رشد را افزایش می دهد؛ حتی اگر آلودگی اولیه پایین باشد.
حمل دریایی طولانی یا چندمرحله ای: تغییرات دمایی و جابه جایی های مکرر، ناهمگنی رطوبت در توده را بیشتر می کند.
کنجاله با رطوبت نزدیک به حد بالا: بارهایی که در مرز مشخصات قراردادی هستند، در عمل «حاشیه امنیت» کمتری دارند و با یک رخداد کوچک (نشتی، میعان) وارد ناحیه پرریسک می شوند.
اختلاط بچ های مختلف: مخلوط کردن بارهای خشک و نیمه مرطوب یا تازه و مانده می تواند نقاط داغ و کانون رشد بسازد.
یک نکته تصمیم سازی: در بسیاری از پرونده های کیفی، مسئله از «یک نقطه کوچک» شروع می شود. یعنی کل محموله لزوماً بد نیست، اما وجود لکه های مرطوب یا کلوخه های محدود می تواند نشان دهد کنترل زنجیره در جایی شکسته است؛ در این حالت، رویکرد نمونه برداری و جداسازی از نظر اقتصادی به صرفه تر از رد کامل محموله یا مصرف بدون کنترل است.
شاخص های هشدار در دریافت: علائم ظاهری، بویایی و داده ای
قبل از رسیدن جواب آزمایشگاه، یک تیم دریافت آموزش دیده می تواند با چند شاخص ساده، احتمال ریسک را غربال کند. این شاخص ها جایگزین آزمایش نیستند، اما به شما می گویند «کجا نمونه بیشتر» بردارید، «کدام بخش را قرنطینه» کنید و «چه آزمونی را فوریت دهید».
هشدارهای میدانی (در بندر/کارخانه)
کلوخه و چسبندگی غیرعادی: نشانگر رطوبت موضعی و احتمال رشد کپک/باکتری در کانون ها.
بوی ترش، کپکی یا تعفن: می تواند به تخمیر، رشد میکروبی یا آلودگی ثانویه اشاره کند. در ارزیابی، شدت و یکنواختی بو مهم است (بو فقط در یک نقطه یا در کل بار؟).
تغییر رنگ لکه ای: نقاط تیره یا خاکستری/سبز (در برخی موارد) به عنوان علامت هشدار باید جدی گرفته شود.
داغی موضعی توده: افزایش دما می تواند نتیجه فعالیت میکروبی یا واکنش های اکسیداسیونی باشد؛ هر دو برای کیفیت و ایمنی اهمیت دارند.
هشدارهای داده ای (از اسناد و روندها)
نوسان زیاد در رطوبت یا دما بین کامیون ها/شیفت ها: ناهمگنی یعنی احتمال وجود نقاط پرریسک در توده بالاتر است.
شکاف بین تاریخ تولید تا مصرف: هرچه زمان بیشتر، احتمال افزایش بار میکروبی (در صورت شرایط مناسب) بیشتر.
سابقه عدم انطباق همان تأمین کننده/مسیر: مدیریت ریسک یعنی حافظه سازمانی؛ نتایج قبلی باید در تصمیم نمونه برداری و قرنطینه اثر بگذارد.
نکته اجرایی: اگر یک شاخص هشدار قوی مشاهده شد (مثلاً بوی واضح کپک یا کلوخه مرطوب)، بهترین واکنش «افزایش شدت نمونه برداری و جداسازی بخش مشکوک» است، نه اتکا به یک نمونه تصادفی.
آزمون های ضروری و طراحی نمونه برداری: از غربال تا تأیید
در کنترل آلودگی میکروبی کنجاله ها، دو خطای پرهزینه رایج است: (۱) آزمایش زیاد اما بی هدف، (۲) آزمایش کم اما با اعتماد کاذب. راه میانه، طراحی یک پلن نمونه برداری ریسک محور است که هم هزینه را کنترل کند و هم احتمال کشف نقاط آلوده را بالا ببرد.
چه آزمون هایی معمولاً در کنترل ورودی معنی دارترند؟
شمارش کلی میکروبی (TPC یا APC): برای سنجش وضعیت عمومی بهداشت و امکان رشد.
کپک و مخمر: برای رصد شرایط انبارش و ریسک فساد؛ به ویژه وقتی نشانه های رطوبت یا بوی نامطبوع وجود دارد.
سالمونلا: به عنوان یک عامل بیماری زای مهم در خوراک دام و طیور، در بسیاری از برنامه های ایمنی خوراک پایش می شود.
رطوبت و فعالیت آبی (در صورت امکان): اینها «پیش ران» ریسک رشد هستند؛ گاهی از خود شمارش ها برای تصمیم فوری کاربردی ترند.
طراحی نمونه برداری در بارهای پرریسک
نمونه برداری لایه ای: از سطح، میانه و بخش های نزدیک به دیواره ها/کف (جایی که میعان یا نفوذ آب محتمل تر است).
افزایش تعداد نقاط نمونه: به جای افزایش وزن یک نمونه، تعداد نقاط را بالا ببرید تا احتمال شکار «نقطه داغ» بیشتر شود.
ساخت نمونه مرکب + نگهداشت شاهد: یک نمونه مرکب برای آزمون و یک نمونه شاهد پلمب شده برای اختلافات یا آزمون تکمیلی.
برای چارچوب های کلی کنترل کیفیت خوراک و اصول آزمایشگاهی، مطالعه بخش کنترل کیفیت و آزمایشگاه در تولید خوراک می تواند به استانداردسازی روش های داخلی کمک کند.
کنترل های بندری و لجستیکی: پیشگیری قبل از ورود به کارخانه
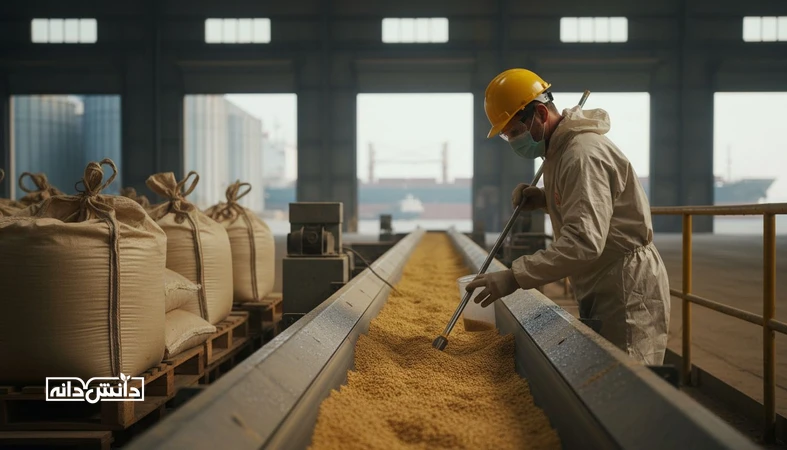
در بسیاری از پرونده های آلودگی، مشکل زمانی قابل مدیریت است که هنوز در مرحله بندر و قبل از اختلاط با سایر مواد اولیه تشخیص داده شود. کنترل بندری یعنی کاهش احتمال آلودگی ثانویه و جلوگیری از توزیع آلودگی در چندین سیلو و خط تولید.
اقدامات کنترلی پیشنهادی در بندر
قرنطینه عملیاتی بچ های مشکوک: بارهای دارای نشانه (کلوخه، بو، رطوبت بالا) جداگانه تخلیه و نگهداری شوند.
کنترل مواجهه با بارندگی و کف مرطوب: جلوگیری از تماس مستقیم با زمین و مدیریت آب های سطحی در محوطه.
بازرسی تجهیزات تخلیه و انتقال: نقاطی مثل قیف ها و نوارها می توانند محل تجمع مواد مانده و منبع آلودگی باشند.
پایش دما و رطوبت در طول تخلیه: ثبت داده ها به تصمیم گیری کمک می کند و در اختلافات قراردادی هم سند است.
چالش ها و راه حل های رایج در عمل
| چالش | اثر | راه حل اجرایی |
|---|---|---|
| فشار زمان برای تخلیه سریع | کاهش دقت نمونه برداری | تعریف پروتکل حداقلی ثابت + تیم نمونه برداری شیفتی |
| ناهمگنی بار (وجود نقاط مرطوب) | نمونه تصادفی گمراه کننده | نمونه برداری هدفمند از نقاط مشکوک + لایه ای |
| محدودیت فضای جداسازی | اختلاط بچ های مشکوک با سالم | برچسب گذاری بچ، مسیر انتقال جدا، اولویت تخلیه و ترخیص |
کنترل در کارخانه خوراک: از سیلو تا خط تولید و انبار محصول
وقتی کنجاله وارد کارخانه شد، دو هدف دارید: (۱) جلوگیری از رشد و انتشار آلودگی، (۲) جلوگیری از انتقال به محصول نهایی و محیط. کنترل در کارخانه فقط آزمایش نیست؛ ترکیبی از مهندسی انبار، نظم عملیات و پایش است.
کنترل های عملیاتی کلیدی
FIFO و مدیریت ماندگاری: اجرای واقعی اولین ورودی، اولین خروجی و جلوگیری از باقی ماندن کنجاله در سیلو برای مدت طولانی.
کنترل رطوبت محیط انبار: تهویه، جلوگیری از نفوذ آب، و کاهش میعان روی سقف و دیواره ها.
جلوگیری از اختلاط بچ های پرریسک: تا زمان مشخص شدن نتیجه آزمون ها، بچ مشکوک وارد مخلوط عمومی نشود.
بهداشت تجهیزات انتقال: نقاط کور (dead spots) در الواتورها، اسکروها و قیف ها می توانند محل تجمع مواد مانده باشند.
وقتی ریسک بالا رفت، چه تصمیم هایی کم هزینه ترند؟
جداسازی و مصرف مدیریت شده: اگر آلودگی محدود و قابل جداسازی است، می توان بخش های سالم را با کنترل دقیق تر مصرف کرد و بخش های مشکوک را کنار گذاشت.
افزایش پایش در محصول نهایی: در دوره های پرریسک، تعداد نمونه های محصول افزایش یابد تا انتقال احتمالی سریع دیده شود.
بازنگری برنامه افزودنی ها با رویکرد ریسک: بدون توصیه قطعی، در برخی شرایط ممکن است نیاز به تقویت برنامه های کنترلی (مثلاً در چارچوب سیاست های داخلی کارخانه) مطرح شود؛ اما باید مبتنی بر نتیجه آزمایش و نظر متخصص باشد.
از منظر حاکمیت کیفیت، اتصال کنترل ورودی به استانداردها و الزامات بهداشتی اهمیت دارد. برای مرور چارچوب های اجرایی، بخش استانداردها و گواهی ها در صنعت خوراک می تواند نقطه شروع مناسبی باشد.
جمع بندی: چگونه ریسک را قابل تصمیم گیری کنیم؟
آلودگی میکروبی کنجاله ها بیش از آنکه یک ویژگی ذاتی باشد، خروجی تعامل بین کیفیت اولیه، رخدادهای رطوبتی و زمان ماندگاری در زنجیره است. ریسک زمانی بالا می رود که نشانه های میدانی (کلوخه، بو، لکه) با سیگنال های داده ای (تاخیر، ناهمگنی رطوبت، سابقه عدم انطباق) هم زمان دیده شوند. در این حالت، رویکرد درست «تعویق تصمیم مصرف تا روشن شدن تصویر» نیست؛ بلکه «قرنطینه هدفمند، نمونه برداری لایه ای و آزمون های اولویت دار» است تا از اختلاط و پخش آلودگی جلوگیری شود.
در عمل، بهترین برنامه کنترلی برنامه ای است که در بندر شروع شود، در کارخانه با FIFO و کنترل رطوبت تقویت گردد، و با پایش روندها (نه فقط نتایج تک نقطه ای) بلوغ پیدا کند. اگر این حلقه کامل شود، هزینه کنترل کیفیت به جای افزایش بی هدف، به سرمایه گذاری روی نقاط حساس تبدیل می شود. برای مطالعه مطالب مرتبط، بخش های دیگر دانش دانه را ببینید.
سوالات متداول
۱. آیا فرآیند حرارتی تولید کنجاله آلودگی میکروبی را کاملاً حذف می کند؟
پخت و توستینگ می تواند بار میکروبی را کاهش دهد، اما آلودگی ثانویه پس از تولید (در حمل، انبار یا تخلیه) همچنان ممکن است و باید کنترل شود.
۲. مهم ترین علامت میدانی برای مشکوک شدن به رشد میکروبی چیست؟
ترکیب کلوخه مرطوب با بوی ترش یا کپکی از هشدارهای مهم است و معمولاً نیاز به قرنطینه بچ و افزایش نمونه برداری را نشان می دهد.
۳. چرا نمونه برداری تصادفی گاهی آلودگی را نشان نمی دهد؟
چون آلودگی اغلب به صورت نقطه ای و ناهمگن رخ می دهد؛ اگر نمونه از نقاط داغ برداشته نشود، نتیجه می تواند کاذباً مطلوب باشد.
۴. در دوره های پرریسک، کدام آزمون ها اولویت دارند؟
معمولاً شمارش کلی میکروبی، کپک و مخمر و آزمون سالمونلا در کنار رطوبت (و در صورت امکان فعالیت آبی) برای تصمیم گیری سریع تر کاربردی تر هستند.
۵. آیا می توان بار مشکوک را با بار سالم مخلوط کرد تا مشکل کمتر شود؟
اختلاط معمولاً ریسک را پخش می کند و کنترل را سخت تر می سازد؛ بهتر است بچ مشکوک جدا بماند تا وضعیت آن با آزمون و ارزیابی روشن شود.