 توسط :
خطای دوزینگ ریزمغذیها در کارخانه خوراک، از آن دسته خطاهایی است که ممکن است در ظاهر «عددهای کوچک» باشند، اما پیامدشان «ریسک بزرگ» است: از افت یکنواختی مخلوط و نوسان عملکرد گله تا افزایش ریسک مسمومیت، برگشت محموله و چالشهای انطباق با استانداردهای کیفی. چون ریزمغذیها (ویتامینها، مینرالهای کممصرف و برخی افزودنیهای فعال) معمولاً با دوزهای گرم تا کیلوگرم در هر تن وارد فرمول میشوند، هر خطای کوچک در توزین یا تغذیه، بهصورت مستقیم به خطا در سطح تغذیهای نهایی تبدیل میشود.
این راهنما در دانشدانه با تمرکز بر نگاه صنعتی و عیبیابانه تنظیم شده است: چرا خطا رخ میدهد (پلزدن، جریانپذیری، کالیبراسیون، رطوبت، زمانبندی شارژ) و چگونه با اقداماتی که واقعاً در خط تولید قابل اجراست، آن را کنترل و اصلاح کنیم. فرض اصلی این است که «اشتباه» همیشه فقط از اپراتور نیست؛ سیستم دوزینگ، طراحی هاپر، شرایط محیطی و منطق کنترل فرآیند هم در ایجاد خطا نقش دارند.
اگر در عمل با نوسان شدید آنالیز، شکایت از یکنواختی، یا تغییرات غیرقابل توضیح در مصرف مکمل و عملکرد مواجه هستید، احتمالاً باید دوزینگ را مثل یک زیرسیستم مستقل با KPI و برنامه نگهداری پیشگیرانه ببینید، نه یک مرحله فرعی در کنار میکسر.
۱) خطای دوزینگ ریزمغذیها چیست و چرا حساسیتش بالاست؟
خطای دوزینگ ریزمغذیها یعنی اختلاف معنیدار بین «مقدار هدف در فرمول» و «مقدار واقعی واردشده به بچ». این اختلاف میتواند مثبت (بیشدوزی) یا منفی (کمدوزی) باشد و معمولاً در یکی از سه سطح رخ میدهد: خطای توزین (Weighing)، خطای تغذیه/تخلیه (Feeding/Discharge) و خطای توزیع در مخلوط (Distribution).
حساسیت این بخش به چند دلیل بالاست:
- دوز پایین و نسبت خطا بالا: وقتی دوز ۲۰۰ گرم/تن است، خطای ۵۰ گرم یعنی ۲۵٪ انحراف.
- ریسک ایمنی و انطباق: برخی عناصر کممصرف و افزودنیها «پنجره ایمن» محدودتری دارند و بیشدوزی میتواند مسئلهساز شود.
- اثر تجمعی: اگر خطا سیستماتیک باشد، در چندین بچ متوالی تکرار میشود و ردیابی علت دشوارتر میگردد.
- اثر بر هزینه و بهرهوری: ریزمغذیها سهم ریالی قابل توجهی از فرمول دارند و نشت یا بیشمصرف در مقیاس ماهانه معنیدار میشود.
در مدیریت صنعتی، هدف فقط «درست توزین کردن» نیست؛ هدف «پذیرفتنی بودن خطا» است. تعریف عملی این موضوع معمولاً با معیارهایی مثل تکرارپذیری دوزینگ، انحراف معیار وزنهای ثبتشده، و نتایج آزمون یکنواختی (مثلاً با ردیابهایی مثل نمک یا عناصر شاخص) سنجیده میشود. برای ورود به مباحث کنترل کیفیت و طراحی آزمون، میتوانید مطالب مرتبط در بخش کنترل کیفیت و آزمایشگاه خوراک را ببینید.
۲) نقشه علل: خطاهای مکانیکی، فرآیندی و انسانی چگونه از هم تفکیک میشوند؟
عیبیابی مؤثر از تفکیک علل شروع میشود. بسیاری از کارخانهها فقط به «کالیبراسیون ترازو» میپردازند، در حالی که خطا ممکن است پس از توزین و در مرحله تخلیه رخ دهد. یک نقشه علل ساده میتواند خطا را به سه دسته تقسیم کند:
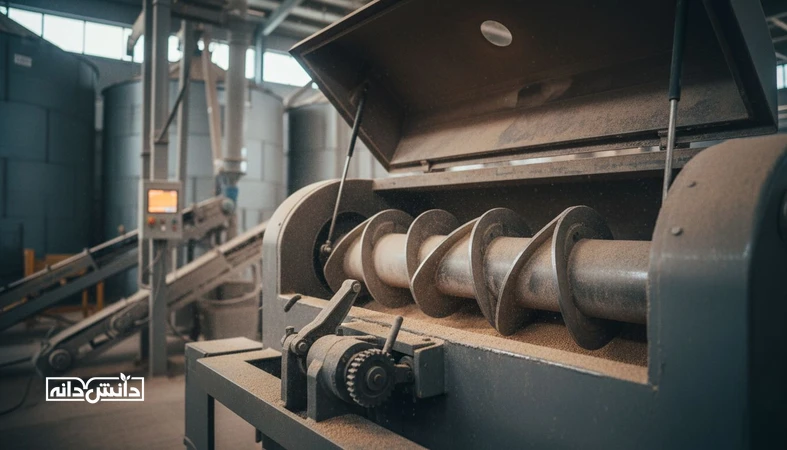
- مکانیکی/تجهیزاتی: طراحی هاپر و خروجی، فیدر (اسکرو/ویبره/روتاری)، لرزش، سایش، گیرکردن دریچه، نشتی، یا زمان پاسخ شیرها و دمپرها.
- فرآیندی/کنترلی: منطق PLC، ترتیب شارژ، زمانبندی، interlockها، تأخیرهای ثبت وزن، سرعتهای تغذیه coarse/fine، و مدیریت گردوغبار یا مکش.
- مواد/کیفیت ریزمغذی: دانسیته ظاهری، زاویه اصطکاک، تمایل به کلوخه شدن، رطوبت، دانهبندی و الکتریسیته ساکن.
برای اینکه سریع به علت نزدیک شوید، نشانهها را ثبت کنید: آیا خطا «همیشه یکطرفه» است (مثلاً همواره کمدوزی)؟ آیا به «یک ماده مشخص» محدود است؟ آیا در شیفت خاص یا در روزهای مرطوب بدتر میشود؟ پاسخ این سؤالها مسیر بررسی را کوتاه میکند.
در جدول زیر، یک تفکیک عملی از نشانه و علت محتمل آورده شده است:
| نشانه در خط تولید | علت محتمل | اولین اقدام عیبیابی |
|---|---|---|
| نوسان زیاد وزنهای ثبتشده برای یک ماده | جریانپذیری ضعیف، پلزدن، تغذیه پالسی فیدر | بازرسی هاپر/خروجی و تست تخلیه با زمان ثابت |
| بیشدوزی در پایان مرحله fine | تاخیر قطع، اینرسی اسکرو، تنظیم نبودن cut-off | کاهش سرعت fine و اصلاح تاخیر قطع در PLC |
| کمدوزی بدون آلارم | نشتی/گرفتگی مسیر، خطای تِر/زیرو ترازو | کنترل نشتی و بازآزمایی زیرو و وزن مرجع |
| خطا در روزهای مرطوب یا مواد تازهوارد | رطوبت، کلوخه، تغییر دانسیته و اصطکاک | کنترل رطوبت محیط/انبار و الک یا خردکردن کلوخه |
۳) پلزدن، راتهول و جریانپذیری: خطایی که ترازو «نمیفهمد»
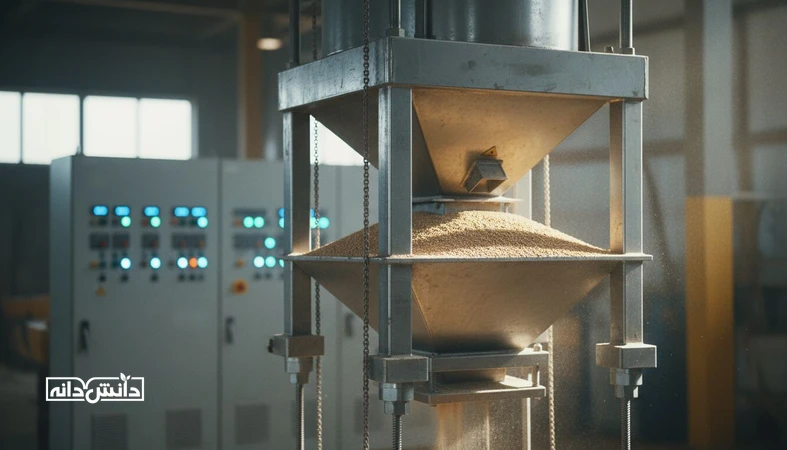
یکی از رایجترین علل خطای دوزینگ ریزمغذیها، اختلال در جریان ماده داخل هاپر است. دو پدیده کلاسیک در مواد پودری وجود دارد: پلزدن (تشکیل قوس پایدار و توقف جریان) و راتهول (ایجاد تونل جریان در مرکز و باقیماندن مواد در دیوارهها). نتیجه هر دو، تغذیه نامنظم به فیدر است؛ ماده بهجای جریان پیوسته، پالسی یا متوقف تخلیه میشود.
چرا ترازو همیشه هشدار نمیدهد؟ چون بسیاری از سیستمها وزنبرداری را با فواصل زمانی و با الگوریتمهای فیلتر انجام میدهند. اگر تغذیه پالسی باشد، سیستم ممکن است چند پالس را بهصورت میانگین «قابل قبول» ببیند، اما در سطح بچ، انحراف معنیدار ایجاد شود؛ یا بالعکس، در لحظه cut-off، جریان ناگهان آزاد شود و بیشدوزی رخ دهد.
نکات برجسته عیبیابی جریانپذیری
- اگر با ضربه یا لرزش بدنه هاپر جریان دوباره برقرار میشود، احتمال پلزدن بالاست.
- اگر بعد از توقف طولانی، با شروع فیدر «سیل» ماده رخ میدهد، راتهول و ریزش ناگهانی محتمل است.
- اگر ماده از یک تأمینکننده خاص مشکلساز است، مسئله میتواند به دانهبندی/رطوبت/عامل ضدکلوخه برگردد.
راهحلهای تجهیزاتمحور (از کمهزینه تا ساختاری)
- ویبراتور یا ضربهزن کنترلشده: ترجیحاً با منطق زمانبندی، نه ضربه دستی اپراتور.
- اصلاح طراحی خروجی: افزایش سطح مقطع خروجی، کاهش نقاط مرده و حذف لبههای گیرانداز.
- لاینر و پوشش ضدچسبندگی: برای مواد چسبنده یا با بار الکتریسیته ساکن.
- هوادهی/ایرفلو کمکی: فقط در صورت امکان کنترل گردوغبار و جلوگیری از جدایش.
نکته کلیدی این است که «حل جریانپذیری» اغلب از تنظیمات نرمافزاری مهمتر است. اگر ماده درست حرکت نکند، دقیقترین لودسل هم فقط یک عدد نادرست را با دقت بالا ثبت میکند.
۴) کالیبراسیون و خطاهای توزین: وقتی عدد درست نیست، یا درست «خوانده» نمیشود
کالیبراسیون در دوزینگ ریزمغذیها فقط یک کار دورهای نیست؛ بخشی از کنترل ریسک است. خطای توزین میتواند از لودسل، مکانیک نصب، کابلکشی، فیلتر نرمافزاری، یا خطای زیرو و تِر ایجاد شود. در برخی خطوط، مشکل اصلی «کالیبراسیون» نیست، بلکه «شرایط کالیبراسیون» است: کالیبره کردن در حالی که هاپر تحت تنش مکانیکی است، یا وقتی گردوغبار روی سازه جمع شده و اصطکاک ایجاد میکند.
چالشهای رایج و راهحلهای عملی
- چالش: رانش زیرو (Zero drift) بهویژه با تغییر دما یا لرزش خط.
راهحل: برنامه زیروچک قبل از شروع شیفت و ثبت روند زیرو در لاگ. - چالش: اثر اینرسی فیدر که باعث overshoot میشود.
راهحل: تعریف دو سرعت coarse/fine، کاهش دور در فاین و تنظیم تاخیر قطع. - چالش: گیر مکانیکی در نقاط اتصال باعث میشود بخشی از وزن به سازه منتقل شود.
راهحل: بازدید پایهها، حذف تماسهای ناخواسته، و کنترل تراز و هممحوری.
از نظر مدیریتی، یک روال ساده اما مؤثر این است: برای هر دوزر، حداقل دو نقطه وزنه مرجع تعریف کنید (مثلاً یک نقطه میانی و یک نقطه نزدیک سقف کاری). اگر سیستم فقط در یک نقطه خوب است و در نقاط دیگر خطا دارد، مشکل میتواند غیرخطی بودن سنسور، نصب نامناسب یا اشکال در تقویتکننده باشد.
برای کسانی که روی استانداردهای کارخانه و سیستمهای پایش تمرکز دارند، مرور مطالب بخش استانداردها و گواهیها در صنعت خوراک میتواند به تعریف روالهای مستندسازی و کنترل تغییر کمک کند.
۵) رطوبت، کلوخه و تغییرات فیزیکی ماده: متغیری که فرمول نمیبیند
ریزمغذیها و پرمیکسها از نظر فیزیکی همیشه پایدار نیستند. رطوبت محیط انبار، جذب رطوبت در مسیر انتقال، یا حتی اختلاف دمای شب و روز میتواند باعث کلوخه شدن و تغییر رفتار جریان شود. این مسئله در اقلیمهای مختلف ایران (از مناطق ساحلی مرطوب تا شهرهای با نوسان دمایی بالا) بهطور متفاوت بروز میکند.
اثرات رطوبت فقط به گرفتگی ختم نمیشود:
- دانسیته ظاهری تغییر میکند و اگر فیدر حجمی باشد (یا کنترل بر اساس دور/زمان باشد)، خطا افزایش مییابد.
- کلوخه باعث تغذیه پلهای میشود و تکرارپذیری از بین میرود.
- گردوغبار و ریزدانهها جدا میشوند و ترکیب ماده در طول زمان تغییر میکند (segregation).
اقدامات اصلاحی پیشنهادی
- کنترل شرایط نگهداری: نگهداری روی پالت، فاصله از دیوار، گردش هوای کنترلشده، و جلوگیری از میعان.
- مدیریت ورود مواد: نمونهبرداری از رطوبت/کلوخه، ثبت بچ مواد اولیه و ردیابی مشکل به تأمین.
- پیشآمادهسازی: الک یا خردکردن کلوخههای درشت قبل از ورود به هاپر دوزینگ.
- انتخاب شکل فیزیکی مناسب: در برخی موارد استفاده از پرمیکسهای گرانوله یا میکروپلت به کاهش گردوغبار و بهبود جریان کمک میکند، اما باید ریسک جدایش و سازگاری با میکسر بررسی شود.
در نهایت، اگر ماده «غیرقابل پیشبینی» رفتار کند، اصلاح فقط با تنظیمات PLC پایدار نمیشود. ابتدا باید کیفیت فیزیکی ماده را کنترل کرد، بعد سراغ تنظیمات رفت.
۶) زمانبندی شارژ و ترتیب افزودن: خطایی که در میکسر خودش را نشان میدهد
حتی اگر دوزینگ عددی دقیق باشد، ترتیب شارژ و زمانبندی میتواند باعث شود ریزمغذیها در میکسر بهخوبی توزیع نشوند. در بسیاری از خطوط، ریزمغذیها بهصورت «روی موج مواد ماکرو» وارد میشوند؛ اگر زمان ورود اشتباه باشد یا میکسر در لحظه ورود در شرایط نامناسب باشد، امکان چسبیدن به دیواره، حمل شدن توسط جریان هوا، یا تشکیل نقاط با غلظت بالا وجود دارد.
خطاهای متداول در زمانبندی
- ورود ریزمغذیها قبل از اینکه بخشی از مواد حامل وارد میکسر شود (افزایش ریسک چسبندگی و تلفات).
- ورود خیلی دیرهنگام نزدیک به پایان زمان اختلاط (کاهش یکنواختی).
- تغییرات بین شیفتها در اجرای ترتیب شارژ به دلیل نبود دستورالعمل استاندارد.
راهحلهای فرآیندی قابل اجرا
- تعریف دستورالعمل ترتیب شارژ با زمانهای مشخص و قابل کنترل در PLC یا چکلیست اپراتوری.
- استفاده از حامل (carrier) مناسب برای ریزمغذیهای بسیار کمدوز، بهخصوص وقتی خطر جدایش بالاست.
- کنترل مکش و گردوغبار در نقطه ورود افزودنیها؛ مکش زیاد میتواند بخشی از ریزمغذی را از مسیر خارج کند.
- بازنگری زمان اختلاط بر اساس آزمون یکنواختی، نه بر اساس عادت یا توصیه عمومی.
در عمل، دوزینگ و اختلاط یک سیستم واحد هستند. اگر نتیجه آزمایش یکنواختی بد است، همیشه مشکل از میکسر نیست؛ گاهی دوزینگ پالسی یا زمانبندی نادرست باعث «ورود نامتقارن» و سپس توزیع نامطلوب میشود. برای نگاه جامعتر به فرآیند تولید و نقاط کنترل، مرور مباحث ماشینآلات و تجهیزات تولید خوراک میتواند مفید باشد.
۷) برنامه اصلاح و پیشگیری: از چکلیست روزانه تا پایش دادهمحور
اصلاح خطای دوزینگ ریزمغذیها وقتی پایدار میشود که دو لایه داشته باشید: اقدامات فوری (برای جلوگیری از تولید خارج از کنترل) و اقدامات پیشگیرانه (برای حذف علت ریشهای). رویکرد صنعتی، «کنترل فرآیند» را جایگزین واکنشهای موردی میکند.
چکلیست کنترل روزانه (حداقلی اما اثرگذار)
- ثبت زیرو ترازو و مقایسه با روزهای قبل (روند، نه فقط عدد).
- بازرسی چشمی هاپر و خروجی برای نشانههای پلزدن، کلوخه یا رطوبت.
- تست عملکرد فیدر: یک تخلیه با زمان ثابت و کنترل یکنواختی خروجی.
- کنترل نشتی و گردوغبار در نقاط اتصال و مسیر انتقال.
- بازبینی لاگ آلارمها و توقفهای مرتبط با دوزینگ.
پایش دادهمحور (برای کاهش ریسک تکرار)
اگر PLC امکان ثبت دیتا دارد، چند شاخص ساده ارزش زیادی دارند: وزن هدف و وزن واقعی هر بچ، زمان دوزینگ، تعداد دفعات ورود به حالت fine، و نرخ overshoot. با همین دادهها میتوان فهمید مشکل «مواد» است یا «تنظیمات»، و آیا در یک ماده خاص متمرکز شده است یا سیستماتیک.
قاعده عملی: اگر خطا با تغییر شیفت یا تغییر آبوهوا تغییر میکند، احتمالاً علت در فرآیند یا شرایط ماده است؛ اگر ثابت و تکرارشونده است، به تنظیمات و مکانیک نزدیکتر هستید.
جمعبندی: کنترل خطای دوزینگ یعنی کنترل ریسک کیفیت و ایمنی
خطای دوزینگ ریزمغذیها معمولاً از یک عامل واحد نمیآید؛ ترکیبی از رفتار ماده (جریانپذیری، کلوخه، رطوبت)، محدودیتهای تجهیزات (هاپر، فیدر، لودسل) و منطق فرآیند (coarse/fine، زمانبندی شارژ، مکش و گردوغبار) آن را میسازد. راهحل پایدار نیز باید ترکیبی باشد: اول جریان ماده را قابل پیشبینی کنید، بعد کالیبراسیون و تنظیمات قطع را دقیق کنید، و در نهایت ترتیب شارژ و آزمون یکنواختی را با داده پشتیبانی کنید. در سطح اجرایی، چکلیست روزانه زیرو، بازدید هاپر، تست تخلیه و پایش لاگها میتواند جلوی تکرار خطاهای پرهزینه را بگیرد. برای ادامه این مسیر، به مطالب تکمیلی دانشدانه مراجعه کنید.
سوالات متداول
۱. از کجا بفهمیم مشکل از دوزینگ است یا از میکسر؟
اگر وزنهای ثبت شده در هر بچ نوسان دارد یا یک ماده مشخص به طور مداوم کم یا زیاد دوز میشود، احتمال دوزینگ بالاست؛ اگر وزنها پایدار است ولی یکنواختی بد است، میکسر یا ترتیب شارژ محتملتر است.
۲. چرا بعضی مواد ریزمغذی بیشتر پل میزنند؟
دانهبندی خیلی ریز، رطوبت بالاتر، الکتریسیته ساکن و اصطکاک داخلی میتواند باعث تشکیل قوس و توقف جریان شود؛ این ویژگیها بین تولیدکنندهها و حتی بین بچهای یک محصول تغییر میکند.
۳. آیا فقط با کالیبراسیون میتوان خطای دوزینگ را حل کرد؟
خیر؛ اگر مشکل از جریانپذیری یا اینرسی فیدر باشد، کالیبراسیون فقط عدد را درستتر نشان میدهد، نه اینکه ماده را درست وارد بچ کند. معمولاً باید هم مکانیک تخلیه و هم تنظیمات coarse/fine اصلاح شود.
۴. رطوبت چگونه باعث بیشدوزی یا کمدوزی میشود؟
رطوبت میتواند ماده را کلوخه کند و تغذیه را قطع و وصل نماید؛ در یک لحظه کمدوزی رخ میدهد و در لحظه آزاد شدن کلوخه، ریزش ناگهانی باعث بیشدوزی میشود. همچنین دانسیته تغییر میکند و فید حجمی را منحرف میکند.
۵. حداقل کنترل روزانه برای دوزر ریزمغذیها چیست؟
ثبت زیرو ترازو، بازدید هاپر و خروجی برای کلوخه و پلزدن، یک تست تخلیه با زمان ثابت برای فیدر، و کنترل نشتی و گردوغبار در مسیر دوزینگ حداقلهایی است که سریع خطاهای پرهزینه را آشکار میکند.
FAO. Feed Safety and Quality: Review of Issues and Strategies. 1998.
ISO. ISO 22000:2018 Food safety management systems — Requirements for any organization in the food chain. 2018.